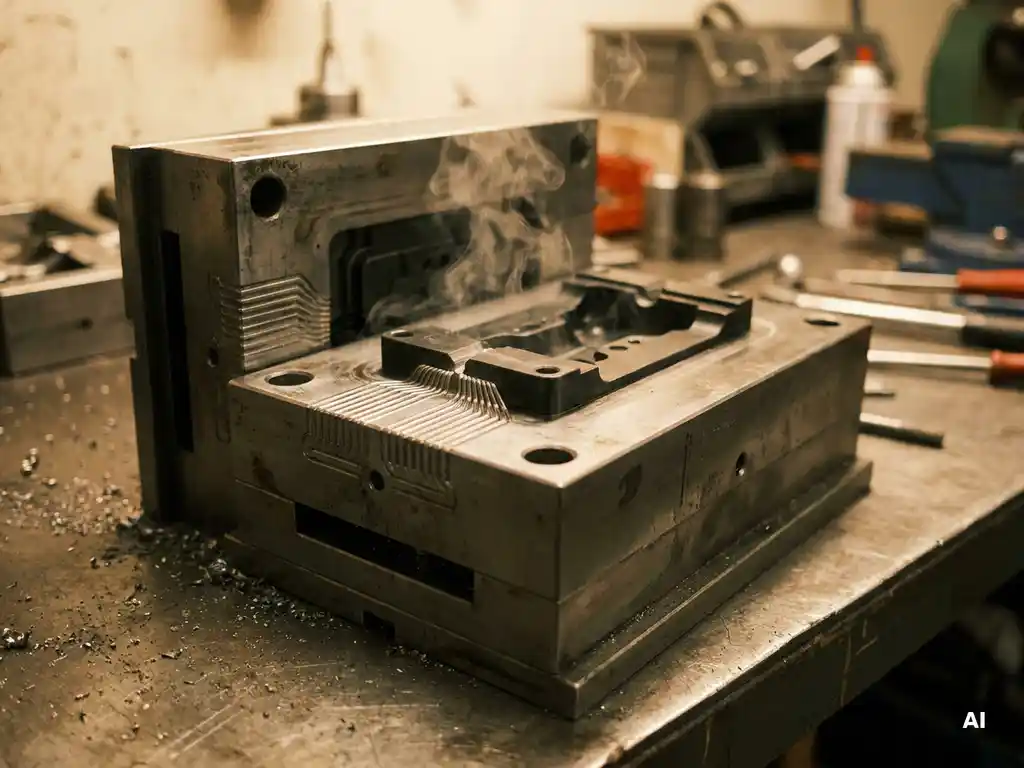
Ontluchtingskanalen in een spuitgietmal zorgen ervoor dat lucht en gassen tijdens het vullen van de mal kunnen ontsnappen. Zonder deze kanalen blijft er lucht opgesloten in de holte, wat leidt tot defecten in het eindproduct. De kwaliteit van spuitgietproducten hangt daarmee direct af van een goed ontworpen ontluchtingssysteem. In dit artikel beantwoorden we de meest gestelde vragen over ontluchtingskanalen in spuitgietmallen.
Waarom ontstaat er lucht in een spuitgietmal?
Lucht ontstaat in een spuitgietmal omdat de malholte bij het begin van het spuitgietproces gevuld is met lucht. Wanneer gesmolten kunststof de holte instroomt, verdringt het die lucht. Als de lucht geen uitweg heeft, wordt ze samengeperst op de plekken waar het materiaal als laatste aankomt.
Naast de lucht die al in de mal aanwezig is, produceren opwarmende kunststofmaterialen ook vluchtige gassen. Additieven, vochtresten en het polymeer zelf kunnen bij hoge temperaturen gassen vrijgeven. Al die gassen moeten ergens naartoe, en zonder gerichte ontluchting zoeken ze de zwakste plek in de mal op, met schade aan het product of de mal als gevolg.
Wat gebeurt er als een spuitgietmal geen ontluchtingskanalen heeft?
Zonder ontluchtingskanalen in een spuitgietmal ontstaan er zichtbare en structurele defecten in het eindproduct. Opgesloten lucht comprimeert zo sterk dat de temperatuur plaatselijk extreem oploopt, wat brandplekken veroorzaakt. Daarnaast kunnen er onvolledige vullingen, luchtzakken en zwakke lasnaden ontstaan die de mechanische sterkte van het product verminderen.
De gevolgen zijn concreet:
- Brandplekken op het oppervlak van het product door adiabatische compressie van opgesloten lucht
- Short shots, waarbij de mal niet volledig gevuld raakt omdat de lucht de instroom van kunststof blokkeert
- Lasnaden op plekken waar twee kunststofstromen samenkomen maar de lucht ze tegenhoudt
- Verhoogde injectiedruk, omdat de machine harder moet werken om de weerstand van de opgesloten lucht te overwinnen
- Schade aan de mal door herhaaldelijke overdruk op kwetsbare punten
Dit maakt ontluchtingskanalen niet alleen relevant voor de productkwaliteit, maar ook voor de levensduur van de mal zelf.
Hoe werken ontluchtingskanalen in een spuitgietmal?
Ontluchtingskanalen zijn smalle groeven in het maloppervlak die lucht en gassen een gecontroleerde uitweg bieden terwijl het gesmolten kunststof de holte vult. De kanalen zijn zo smal dat kunststof er niet doorheen stroomt, maar lucht en gassen wel kunnen ontsnappen naar de buitenlucht of een opvangzone.
De werking berust op het drukverschil tussen de binnenste malholte en de buitenkant van de mal. Zodra gesmolten kunststof de holte instroomt, neemt de druk toe. Lucht zoekt automatisch de weg van de minste weerstand, die via de ontluchtingskanalen naar buiten loopt. De afmetingen van de kanalen, typisch enkele honderdsten van een millimeter diep, zijn afgestemd op de viscositeit van het gebruikte materiaal. Een te breed kanaal laat kunststof doorstromen en veroorzaakt flats of bramen; een te smal kanaal ontlucht onvoldoende.
Bij kunststof spuitgieten is de geometrie van de ontluchtingskanalen daarmee een technisch afwegingspunt dat per materiaal en per product verschilt.
Waar worden ontluchtingskanalen in een mal geplaatst?
Ontluchtingskanalen worden geplaatst op de plekken in de mal waar lucht als laatste wordt weggedrukt door het instromende kunststof. Dat zijn vrijwel altijd de eindpunten van de vulstroom: de verst van de poort verwijderde hoeken, ribben en dunne wanden.
De plaatsing volgt de verwachte stroomrichting van het materiaal, die vooraf wordt bepaald via een vulanalyse of simulatie. Typische locaties zijn:
- Aan de partijlijn, waar de twee malhelften samenkomen, omdat dit de meest toegankelijke ontluchtingszone is
- Aan het einde van lange, smalle kanalen of ribben waar lucht makkelijk opgesloten raakt
- Rondom kernen en uitwerpers, die kleine spleten bieden voor gasontsnapping
- Op punten die een vulanalyse aanwijst als laatste vullende zones
Een goed doordachte plaatsing voorkomt dat je achteraf corrigerend moet ingrijpen, wat tijd en kosten bespaart.
Wat is het verschil tussen passieve ontluchting en vacuümontluchting?
Bij passieve ontluchting ontsnappen lucht en gassen via smalle kanalen in de mal door het drukverschil dat het instromende kunststof veroorzaakt. Bij vacuümontluchting wordt de lucht actief uit de malholte gezogen voordat of terwijl het kunststof instroomt, waardoor er vrijwel geen weerstand van opgesloten lucht overblijft.
Passieve ontluchting
Passieve ontluchting is de meest gebruikte methode. De kanalen werken zonder externe hulpmiddelen en zijn relatief eenvoudig te integreren in het malontwerp. Ze zijn geschikt voor de meeste standaard spuitgiettoepassingen en geven goede resultaten bij materialen met een normale viscositeit. Het nadeel is dat bij complexe geometrieën of materialen met veel gasvorming de passieve ontluchting tekort kan schieten.
Vacuümontluchting
Vacuümontluchting activeert een vacuümpomp die de lucht actief uit de malholte verwijdert. Dit maakt het mogelijk om bij lagere injectiedrukken te werken, wat de mal spaart en de cyclustijd kan verkorten. Vacuümontluchting is nuttig bij dunwandige producten, materialen die veel gassen vrijgeven of wanneer de oppervlaktekwaliteit zeer hoog moet zijn. De investering in apparatuur en malcomplexiteit is hoger, maar de productkwaliteit en procesbetrouwbaarheid nemen toe.
Hoe worden ontluchtingskanalen onderhouden en gecontroleerd?
Ontluchtingskanalen worden onderhouden door ze regelmatig te reinigen en visueel te inspecteren op verstoppingen, slijtage en afzettingen van verbrande gassen. Verstopte kanalen zijn een veelvoorkomende oorzaak van terugkerende productieproblemen die op het eerste gezicht op andere oorzaken lijken.
Een goed onderhoudsprogramma voor ontluchtingskanalen omvat:
- Periodieke reiniging met geschikte oplosmiddelen of ultrasonische reiniging bij zware vervuiling
- Visuele inspectie van de kanaaldiepte en breedte om te controleren of slijtage de afmetingen heeft veranderd
- Controle op gasafzettingen, die bij bepaalde materialen snel kunnen ophopen en de ontluchting blokkeren
- Documentatie van de kanaaldimensies bij aanvang, zodat afwijkingen snel worden herkend
Het onderhoud van ontluchtingskanalen valt onder het bredere matrijs- en gereedschapsonderhoud. Wie de mal goed onderhoudt, verlengt de levensduur ervan en houdt de productkwaliteit stabiel over de volledige productierun.
Hoe wij helpen met het ontwerpen van goed ontluchte spuitgietmallen
Wij ontwerpen en bouwen spuitgietmallen waarbij ontluchtingskanalen vanaf de eerste ontwerpfase worden meegenomen. Dat betekent dat je niet achteraf corrigeert, maar dat de mal direct goed werkt. Wat wij daarbij bieden:
- Vulanalyses en simulaties om de exacte plaatsing van ontluchtingskanalen te bepalen
- Matrijzenbouw in eigen huis, met een modern en geavanceerd machinepark voor nauwkeurige kanaaldimensies
- Begeleiding bij materiaalkeuze, zodat de ontluchting aansluit op de eigenschappen van jouw kunststof
- Onderhoudsprogramma’s voor mallen, inclusief controle en reiniging van ontluchtingskanalen
- Machines met een sluitkracht tot 600 ton, geschikt voor een breed scala aan spuitgietproducten
Wil je weten hoe wij jouw mal of product kunnen optimaliseren? Neem contact met ons op en we kijken samen naar de beste aanpak voor jouw situatie.
Gerelateerde artikelen
- Hoe worden spuitgietmallen onderhouden voor een langere levensduur?
- Hoe werkt spuitgieten met een familiemal en wanneer is het voordelig?
- Hoe worden PCB-behuizingen gemaakt met technisch spuitgieten?
- Kan technisch spuitgieten voldoen aan IP67-normen voor behuizingen?
- Is technisch spuitgieten geschikt voor onderdelen die in contact komen met hete vloeistoffen?