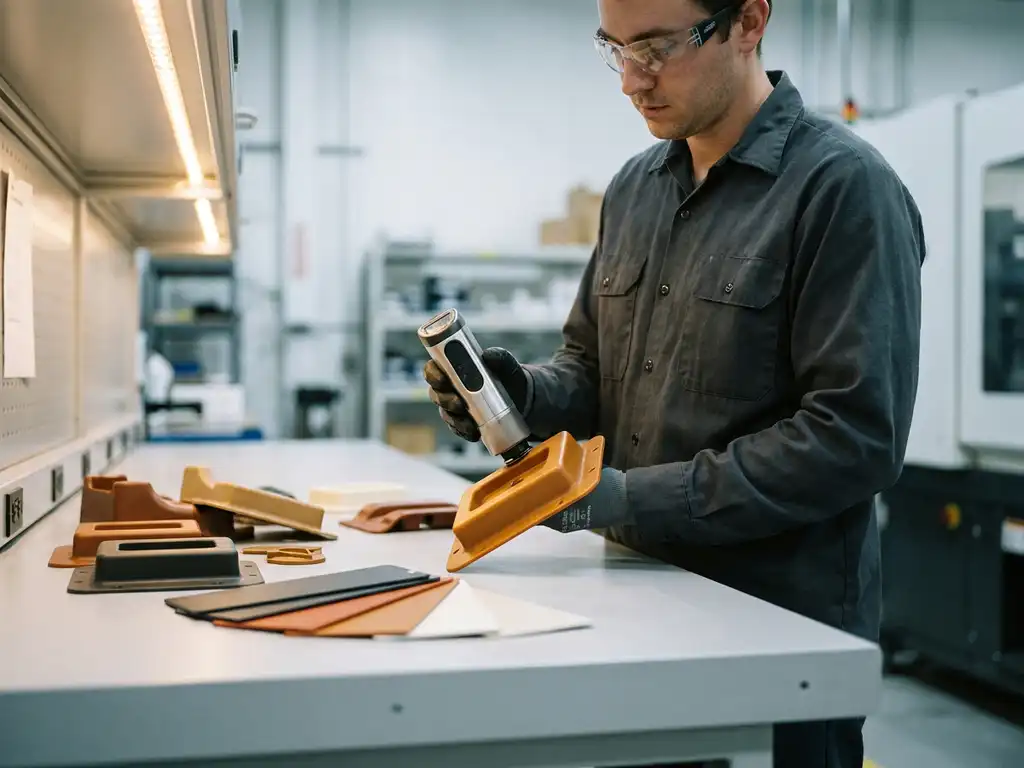
Kleurcontrole bij spuitgegoten producten wordt gewaarborgd door een combinatie van zorgvuldige grondstofkeuze, gestandaardiseerde kleurmeting en strakke procesbeheersing tijdens de productie. De kwaliteit van de kleur hangt af van factoren zoals het gekozen kleuringsmiddel, de verwerkingstemperatuur en de consistentie van het productieproces. In dit artikel beantwoorden we de meest gestelde vragen over kleurborging in de kunststofproductie.
Welke factoren beïnvloeden de kleur van spuitgegoten producten?
De kleur van spuitgegoten producten wordt beïnvloed door vier hoofdfactoren: de keuze van het basismateriaal, het type kleuringsmiddel, de verwerkingstemperatuur en de machineomstandigheden tijdens het spuitgieten. Al deze variabelen werken samen en kunnen bij kleine afwijkingen zichtbare kleurverschillen veroorzaken in het eindproduct.
Het basismateriaal speelt een grote rol omdat verschillende kunststoffen kleurstof anders absorberen. Een transparant polymeer geeft andere kleurresultaten dan een opaak basismateriaal, zelfs bij gebruik van exact dezelfde kleurstof. Daarbij reageren sommige materialen gevoeliger op warmte, waardoor de kleur tijdens het spuitgieten kan verschuiven.
De verwerkingstemperatuur is een andere belangrijke variabele. Te hoge temperaturen kunnen kleurstofmoleculen afbreken, wat leidt tot verkleuringen of een doffe uitstraling. Te lage temperaturen zorgen voor een onvolledige menging van de kleurstof met het basismateriaal, wat strepen of ongelijkmatige kleurverdeling veroorzaakt.
Ook de mengverhouding van het kleuringsmiddel ten opzichte van het basismateriaal moet nauwkeurig worden bewaakt. Kleine afwijkingen in de dosering leiden direct tot zichtbare kleurverschillen, zeker bij producten die in grote series worden gemaakt en waarbij kleurconsistentie een vereiste is.
Hoe wordt kleurmeting uitgevoerd in kunststofproductie?
Kleurmeting in kunststofproductie gebeurt met spectrometers of colorimeters die de kleur objectief vastleggen als numerieke waarden in een gestandaardiseerde kleurruimte, zoals de CIE Lab-kleurruimte. Deze methode elimineert de subjectiviteit van visuele beoordeling en maakt het mogelijk om kleurafwijkingen nauwkeurig te kwantificeren en te vergelijken met een referentiestandaard.
Bij kunststof spuitgieten wordt kleurmeting doorgaans uitgevoerd op meerdere momenten in het productieproces. Aan het begin van een productierun meet je de kleur van de eerste producten en vergelijk je die met de goedgekeurde referentie. Tijdens de productie voer je steekproeven uit om afwijkingen tijdig te signaleren.
De Delta E-waarde is de meest gebruikte maatstaf voor kleurverschil. Een Delta E van minder dan 1 is voor de meeste toepassingen onzichtbaar voor het menselijk oog. Afhankelijk van de toepassing en de klantvereisten stellen bedrijven een maximale Delta E-tolerantie in, die als grenswaarde geldt voor acceptatie of afkeuring van een productieserie.
Wat is het verschil tussen masterbatch en vloeibare kleurstof bij spuitgieten?
Masterbatch is een vast kleurconcentraat in korrelvorm dat wordt gemengd met het basismateriaal, terwijl vloeibare kleurstof een vloeibaar pigmentconcentraat is dat direct in de spuitgietmachine wordt gedoseerd. Het belangrijkste verschil zit in de verwerkingswijze, de doseringsnauwkeurigheid en de geschiktheid voor specifieke materialen en productietypes.
Voordelen van masterbatch
Masterbatch is de meest gebruikte kleuringsmethode in de spuitgietindustrie. De korrelstructuur maakt het eenvoudig te mengen met het basismateriaal en zorgt voor een goede verdeling van de kleurstof. Masterbatch is stabiel, eenvoudig op te slaan en beschikbaar in een breed scala aan kleuren en uitvoeringen, inclusief speciale effecten zoals metallic of fluorescerend.
Voordelen van vloeibare kleurstof
Vloeibare kleurstof biedt een hogere doseringsnauwkeurigheid en een snellere kleurwisseling tijdens de productie. Dit maakt het bijzonder geschikt voor situaties waarbij je regelmatig van kleur wisselt of waarbij kleine hoeveelheden worden geproduceerd. Nadeel is dat vloeibare kleurstof hogere eisen stelt aan de doseerapparatuur en de opslag, omdat het middel gevoeliger is voor temperatuurschommelingen en verontreiniging.
Hoe voorkom je kleurverschillen tussen productieseries?
Kleurverschillen tussen productieseries voorkom je door het vastleggen van gestandaardiseerde procesparameters, het gebruik van gecertificeerde kleurmiddelen van dezelfde leverancier en het uitvoeren van kleurmetingen bij elke nieuwe productiestart. Consistentie in het proces is de meest effectieve manier om kleurconsistentie in het eindproduct te garanderen.
Een belangrijk aandachtspunt is het gebruik van dezelfde grondstofcharge. Zelfs bij dezelfde kleurcode kunnen kleine variaties tussen batches van de grondstofproducent leiden tot zichtbare kleurverschillen. Door grondstofcharges zorgvuldig te registreren en bij voorkeur per klant of project te reserveren, beperk je dit risico aanzienlijk.
Daarnaast speelt machinecalibratie een grote rol. Schroefsnelheid, temperatuurprofiel en injectiedruk beïnvloeden allemaal hoe de kleurstof zich verdeelt in het product. Door deze parameters per product vast te leggen in een proceskaart en bij elke productiestart te verifiëren, zorg je dat iedere serie onder dezelfde omstandigheden wordt geproduceerd.
Tot slot helpt het om een goedgekeurd kleurmonster als fysieke referentie te bewaren. Visuele vergelijking met dit referentiemonster geeft productiemedewerkers een direct houvast, als aanvulling op de meetapparatuur.
Welke kwaliteitsnormen gelden voor kleurcontrole bij kunststofspuitgieten?
Voor kleurcontrole bij kunststofspuitgieten zijn de meest relevante normen ISO 105 voor kleurechtheid, ISO 11664 voor colorimetrie en klantspecifieke kleurspecificaties op basis van systemen zoals RAL, Pantone of NCS. Welke norm van toepassing is, hangt af van de branche, het eindproduct en de afspraken met de opdrachtgever.
In de bouwsector, waar Gebrema veel producten voor levert op het gebied van koeling, ventilatie en vochtbeheersing, gelden vaak strenge kleurvereisten omdat producten zichtbaar worden toegepast en moeten aansluiten bij architectonische ontwerpen. Klanten leveren daarbij doorgaans een kleurstandaard aan waarop de productie wordt afgestemd.
Naast sectorspecifieke normen speelt ook de eigen kwaliteitsbeheersing van het spuitgietbedrijf een grote rol. Bedrijven die werken met een gecertificeerd kwaliteitsmanagementsysteem, zoals ISO 9001, leggen hun kleurmeetprocedures, toleranties en afkeurcriteria vast in gedocumenteerde werkinstructies. Dit maakt kleurcontrole reproduceerbaar en aantoonbaar voor opdrachtgevers.
Hoe Gebrema kleurcontrole borgt in jouw productie
Bij ons staat kleurconsistentie centraal in elk productieproces. We begeleiden je van de eerste kleurkeuze tot en met de serieproductie, met aandacht voor elke variabele die de kleur van jouw spuitgegoten producten kan beïnvloeden. Wat wij concreet voor je doen:
- We leggen per product gestandaardiseerde procesparameters vast, zodat elke productieserie onder dezelfde omstandigheden verloopt
- We werken met gecertificeerde kleurmiddelen en bewaken de grondstofcharges nauwkeurig
- We voeren kleurmetingen uit met professionele meetapparatuur en vergelijken resultaten met goedgekeurde referentiestandaarden
- We documenteren kleurspecificaties en toleranties in afstemming met jouw eisen, inclusief RAL, Pantone of NCS-referenties
- We signaleren afwijkingen vroeg in het proces, zodat we kunnen bijsturen voordat een volledige serie wordt geproduceerd
Wil je weten hoe wij kleurborging toepassen binnen jouw specifieke project? Neem contact met ons op en we denken graag met je mee.
Gerelateerde artikelen
- Hoe werkt in-mould labelling bij spuitgieten?
- Hoe beïnvloedt de schroefsnelheid de kwaliteit bij spuitgieten?
- Wat zijn de voordelen van spuitgieten ten opzichte van CNC-frezen?
- Hoe worden PCB-behuizingen gemaakt met technisch spuitgieten?
- Hoe wordt oppervlaktekwaliteit bepaald bij technisch spuitgieten voor decoratieartikelen?