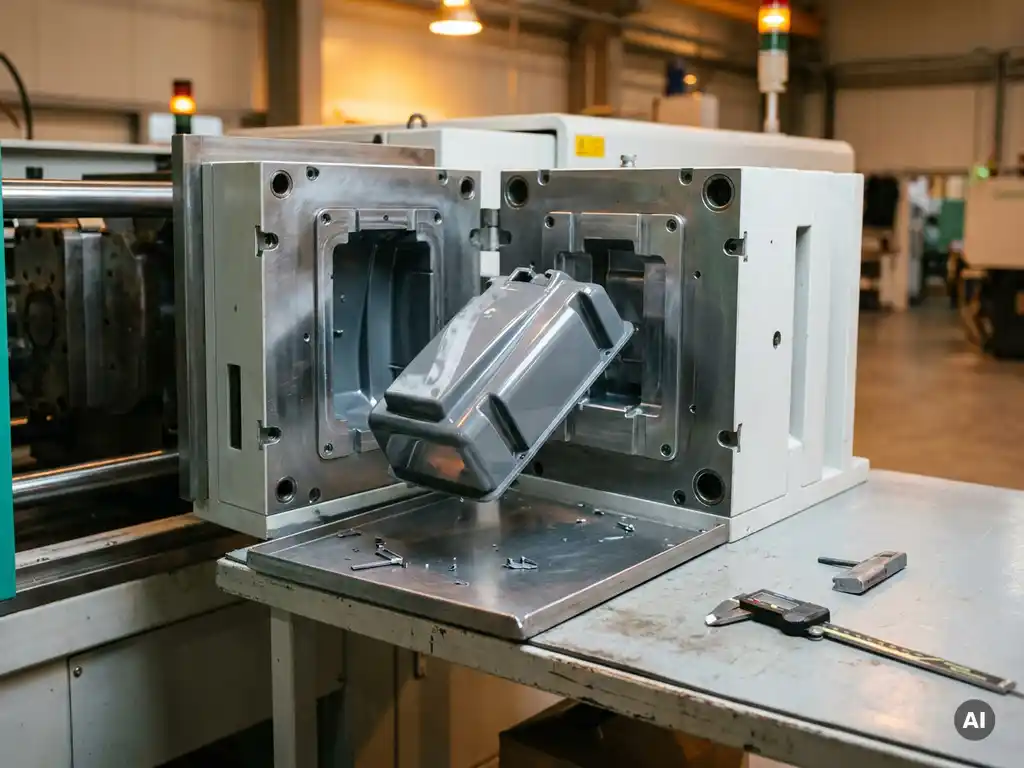
Rework en afval bij spuitgieten verminderen doe je door te sturen op vier gebieden: matrijsontwerp, procesbeheersing, materiaalmanagement en kwaliteitscontrole. Wie deze factoren systematisch aanpakt, haalt aanzienlijk minder uitval uit de productielijn en verlaagt de kostprijs per onderdeel. In dit artikel beantwoorden we de meest gestelde vragen over afvalreductie bij kunststof spuitgieten.
Wat zijn de meest voorkomende oorzaken van defecten bij spuitgieten?
De meest voorkomende defecten bij spuitgieten zijn krimp, laslijnen, brandplekken, luchtinsluiting en onvolledige vulling. Deze problemen ontstaan door een combinatie van verkeerd matrijsontwerp, onjuiste procesparameters of slecht beheer van het kunststofmateriaal. Wie de oorzaak kent, kan gerichte maatregelen nemen in plaats van achteraf te corrigeren.
Krimp treedt op wanneer het materiaal tijdens het afkoelen ongelijkmatig samentrekt. Dit leidt tot maatafwijkingen of vervormingen die het product onbruikbaar maken. Laslijnen ontstaan op plekken waar twee materiaalstromen samenkomen en onvoldoende aan elkaar hechten. Brandplekken zijn het gevolg van overgecomprimeerde lucht die in de matrijs niet kan ontsnappen. Al deze defecten hebben één ding gemeen: ze zijn grotendeels te voorkomen door vroegtijdig in het ontwerp- en instelproces in te grijpen.
Hoe beïnvloedt matrijsontwerp de hoeveelheid rework?
Een goed matrijsontwerp vermindert rework direct, omdat het de materiaalstroom, afkoeling en uitstoting van het product al in de ontwerpfase optimaliseert. Een slecht ontworpen matrijs dwingt je om procesparameters te compenseren voor ontwerpfouten, wat leidt tot hogere uitval en meer nabewerkingen.
Concrete ontwerpkeuzes die het verschil maken zijn onder andere de positie en het type aanspuitpunt, de wanddikte van het product en de koelkanaalgeometrie. Een aanspuitpunt op de verkeerde plek veroorzaakt turbulentie in de materiaalstroom en vergroot de kans op laslijnen. Te dikke wanden leiden tot langere koeltijden en meer krimpproblemen. Een goed gespreide koeling zorgt voor een gelijkmatige temperatuurverdeling, wat krimp en vervorming beperkt.
Ontluchting is een ander punt dat in het matrijsontwerp al wordt meegenomen. Voldoende ontluchtingskanalen voorkomen dat lucht wordt ingesloten en verbrand. Professioneel spuitgieten begint bij een matrijs die niet alleen de productvorm definieert, maar ook de procesomstandigheden stuurt.
Welke procesparameters hebben de grootste invloed op uitval?
De procesparameters met de grootste invloed op uitval bij spuitgieten zijn smelttemperatuur, injectiedruk, injectiesnelheid, koeltijd en nabewerkingsdruk. Kleine afwijkingen in deze parameters kunnen grote gevolgen hebben voor de productkwaliteit en de hoeveelheid afgekeurde spuitgietproducten.
Een te hoge smelttemperatuur degradeert het materiaal en veroorzaakt verkleuringen of broosheid. Een te lage temperatuur leidt tot onvolledige vulling van de holte. De injectiesnelheid bepaalt hoe het materiaal de matrijs vult: te snel geeft brandplekken, te langzaam geeft laslijnen. De koeltijd is bepalend voor de dimensionale stabiliteit: te kort afkoelen leidt tot krimp of vervorming na uitstoting.
Procesbeheersing vraagt om nauwkeurig instellen en consequent monitoren. Moderne spuitgietmachines bieden real-time procesmonitoring, waarmee je afwijkingen direct signaleert en corrigeert voordat er een serie uitvalproducten ontstaat. Dit is een van de meest effectieve manieren om rework structureel te beperken.
Hoe helpt materiaalbeheersing om afval bij spuitgieten te verminderen?
Goede materiaalbeheersing vermindert afval bij spuitgieten door te voorkomen dat vochtig, vervuild of verkeerd gedoseerd materiaal de machine ingaat. Materiaalfouten aan de voorkant van het proces zijn moeilijk te compenseren met procesparameters en leiden bijna altijd tot uitval of rework.
Vocht in het granulaat is een veelgemaakte fout. Hygroscopische kunststoffen zoals nylon of polycarbonaat moeten voor verwerking worden gedroogd. Vochtig materiaal geeft bellen, zilveren strepen of een slechte oppervlaktekwaliteit. Een goed droogproces met de juiste temperatuur en tijd is dan ook geen luxe, maar een basisvereiste.
Daarnaast is het belangrijk om materiaal correct te doseren en te registreren. Gebruik je te veel hervermaald materiaal in de mix, dan veranderen de vloei-eigenschappen van de smelt, wat de procesinstelling verstoort. Een strak materiaalbeheersysteem houdt de grondstofkwaliteit consistent en beperkt zo de variatie in het eindproduct.
Wat is de rol van kwaliteitscontrole in het verminderen van rework?
Kwaliteitscontrole bij spuitgieten helpt je om defecten vroeg te signaleren, zodat je het proces aanpast voordat een grote partij producten wordt afgekeurd. Effectieve kwaliteitscontrole is proactief: het voorkomt rework in plaats van het achteraf te registreren.
Inline controle, waarbij producten direct na de spuitgietcyclus worden gemeten of visueel geïnspecteerd, geeft direct terugkoppeling over de procesconditie. Statistische procesbeheersing (SPC) maakt het mogelijk om trends in maatafwijkingen te herkennen voordat ze buiten tolerantie vallen. Dit stelt je in staat om bij te sturen op het moment dat het nog zinvol is.
Kwaliteitscontrole werkt het best als het is ingebed in het productieproces, niet als losstaande eindcontrole. Een productieteam dat zelf verantwoordelijk is voor kwaliteit en direct kan ingrijpen, reageert sneller dan een aparte keuringsdienst aan het einde van de lijn. Zo verlaag je de hoeveelheid rework structureel en bespaar je op materiaal, tijd en capaciteit.
Hoe draagt duurzaam spuitgieten bij aan minder afval?
Duurzaam spuitgieten vermindert afval door materialen zo efficiënt mogelijk in te zetten, hergebruik te maximaliseren en het ontwerp af te stemmen op een langere levensduur of herverwerking aan het einde van de levenscyclus. Minder afval is daarmee zowel een milieu- als een kostenvoordeel.
Een concrete maatregel is het hergebruiken van sprue, runners en afgekeurde producten als hervermaald materiaal, mits de materiaalspecificaties dit toelaten. Slim matrijsontwerp met hotrunnersystemen elimineert runners volledig, wat direct materiaalverlies voorkomt. Daarnaast helpt een productontwerp dat gericht is op monomaterialen de recycleerbaarheid aan het einde van de levensduur te vergroten.
Werken volgens de principes van Cradle to Cradle gaat nog een stap verder: materialen worden zo gekozen en verwerkt dat ze volledig herbruikbaar zijn als grondstof. Dit vraagt om samenwerking tussen productontwikkeling, materiaalkeuze en productieproces, maar levert een kunststofspuitgietwerkwijze op die structureel minder afval genereert.
Hoe wij helpen rework en afval bij spuitgieten te minimaliseren
Bij Gebrema pakken we afvalreductie aan vanuit het hele proces, niet alleen aan het einde van de lijn. Onze aanpak omvat:
- Matrijsontwerp en matrijzenbouw in eigen huis, zodat ontwerp en productie op elkaar zijn afgestemd en ontwerpfouten vroeg worden gecorrigeerd
- Procesmonitoring en -optimalisatie op moderne spuitgietmachines met een sluitkracht tot 600 ton, waarmee we procesparameters nauwkeurig bewaken
- Materiaalbeheersing inclusief droogprocessen en gedocumenteerde grondstofregistratie voor consistente kwaliteit
- Inline kwaliteitscontrole die direct terugkoppeling geeft en bijsturing mogelijk maakt voordat uitval escaleert
- Duurzame productiemethoden conform het Cradle to Cradle-keurmerk, gericht op maximaal materiaalhergebruik en minimale verspilling
Wil je weten hoe wij jouw productieproces kunnen optimaliseren en rework structureel kunnen verlagen? Neem contact met ons op en we bespreken de mogelijkheden.