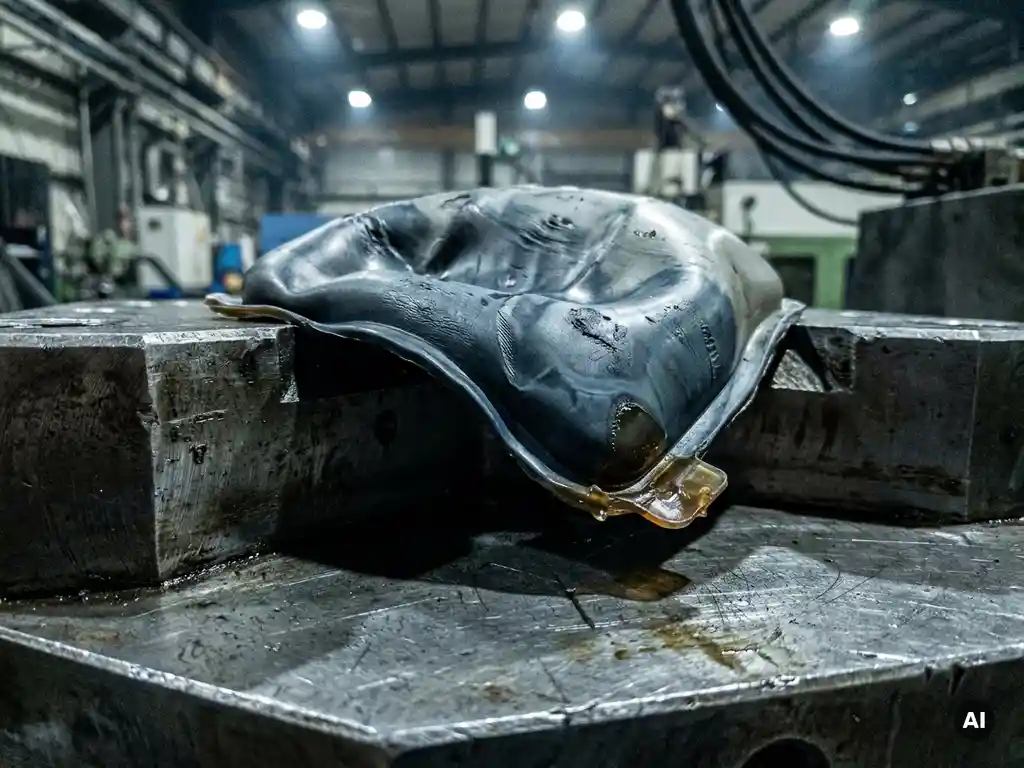
Als de koeltijd bij spuitgieten te kort is, verlaat het product de matrijs voordat het kunststof voldoende gestold is. Dit leidt tot maatafwijkingen, kromtrekken, inzinkingen en verzwakte mechanische eigenschappen. De koeltijd is daarmee een van de meest bepalende parameters in het spuitgietproces, niet alleen voor de kwaliteit van het eindproduct maar ook voor de productie-efficiëntie. In dit artikel beantwoorden we de meest gestelde vragen over koeltijd bij spuitgieten.
Wat zijn de gevolgen van een te korte koeltijd voor het eindproduct?
Een te korte koeltijd resulteert in een product dat de matrijs verlaat terwijl de kern van het materiaal nog te warm en te zacht is. De buitenkant kan al gestold lijken, maar de binnenkant is dat niet. Dit veroorzaakt zichtbare en onzichtbare defecten: inzinkingen aan het oppervlak, interne spanningen, vervorming na het uitwerpen en een onstabiele maatvoering.
De meest voorkomende zichtbare gevolgen zijn:
- Inzinkingen (sink marks): het oppervlak trekt naar binnen doordat de kern nog krimpt na het uitwerpen
- Kromtrekken (warpage): ongelijkmatige afkoeling zorgt voor interne spanningsverschillen die het product vervormen
- Brandplekken of glansafwijkingen: door te vroeg uitwerpen beschadigt het oppervlak bij contact met de uitwerpers
- Maatafwijkingen: het product voldoet niet aan de vereiste toleranties
Voor spuitgietproducten die in technische toepassingen worden gebruikt, zijn dit geen cosmetische problemen maar functionele fouten die het product onbruikbaar maken.
Hoe beïnvloedt de koeltijd de maatnauwkeurigheid van spuitgietproducten?
De koeltijd bepaalt in grote mate hoe uniform het kunststof krimpt tijdens het stollen. Alle kunststoffen krimpen na het spuitgieten, maar als de koeling te snel of te ongelijkmatig verloopt, is die krimp niet uniform. Het resultaat is een product dat buiten de opgegeven toleranties valt.
Bij een correcte koeltijd krijgt het materiaal de tijd om homogeen en voorspelbaar te krimpen. De matrijs houdt het product in de juiste geometrie totdat het materiaal voldoende rigide is om die vorm zelfstandig te behouden. Wordt het product te vroeg uitgeworpen, dan bepaalt de resterende warmte in de kern hoe het product verder vervormt, en dat proces is niet meer beheersbaar.
Voor producten met nauwe toleranties, zoals technische onderdelen in de bouw- en installatietechniek, is maatnauwkeurigheid geen luxe maar een vereiste. Een afwijking van enkele tienden van een millimeter kan al leiden tot passingsproblemen in een groter systeem.
Wat gebeurt er met de mechanische eigenschappen bij te vroeg uitwerpen?
Te vroeg uitwerpen verzwakt de mechanische eigenschappen van het eindproduct. Wanneer het kunststof nog niet volledig gestold is, worden de moleculaire ketens niet optimaal geordend. Dit verlaagt de treksterkte, slagvastheid en stijfheid van het materiaal ten opzichte van de waarden die de grondstoffabrikant specificeert.
Bovendien introduceer je bij te vroeg uitwerpen restspanningen in het product. Die spanningen zijn niet zichtbaar maar maken het product kwetsbaarder voor scheuren onder belasting, vermoeiing en blootstelling aan chemicaliën of temperatuurwisselingen. Juist in technische toepassingen, waar het product jarenlang betrouwbaar moet functioneren, zijn restspanningen een serieus risico.
Een goed ingestelde koeltijd is daarmee geen detail maar een voorwaarde voor producten die voldoen aan de mechanische specificaties waarvoor ze zijn ontworpen.
Welke factoren bepalen de optimale koeltijd bij spuitgieten?
De optimale koeltijd bij spuitgieten hangt af van meerdere samenhangende factoren. Er is geen universele waarde: elke combinatie van materiaal, geometrie en gereedschap vraagt om een eigen instelling.
- Wanddikte van het product: dikkere wanden hebben meer tijd nodig om van buiten naar binnen volledig te stollen
- Type kunststof: elk polymeer heeft een eigen warmtegeleidingscoëfficiënt, smelttemperatuur en stollingsgedrag
- Matrijstemperatuur: een lagere matrijstemperatuur versnelt de afkoeling, maar kan ook interne spanningen verhogen
- Koelsysteemontwerp: de positie, diameter en doorstroomsnelheid van de koelkanalen in de matrijs bepalen hoe efficiënt warmte wordt afgevoerd
- Smelttemperatuur: een hogere smelttemperatuur bij injectie betekent meer warmte die afgevoerd moet worden
- Productgeometrie: complexe vormen met variërende wanddiktes koelen ongelijkmatig af en vragen extra aandacht
Bij kunststof spuitgieten is het optimaliseren van deze parameters een vakspecifieke taak die vraagt om kennis van zowel materiaalgedrag als matrijstechnologie.
Hoe wordt de koeltijd bij spuitgieten berekend of bepaald?
De koeltijd wordt bepaald via een combinatie van theoretische berekeningen, simulatiesoftware en praktijkervaring. De basisformule voor koeltijd houdt rekening met de wanddikte van het product, de thermische diffusiviteit van het materiaal, de smelttemperatuur en de gewenste uitwerptemperatuur.
In de praktijk gebruiken spuitgietbedrijven moldflow-simulatiesoftware om de koeling al in de ontwerpfase te analyseren. Deze software toont waar warme zones ontstaan, hoe de krimp verloopt en waar het risico op vervorming het grootst is. Op basis van die analyse pas je het koelsysteemontwerp of de procescondities aan voordat de matrijs wordt gefabriceerd.
Na de productie van de matrijs volgt een inspeelperiode waarbij de koeltijd verder wordt verfijnd op basis van meetresultaten. Maatcontroles, visuele inspectie en mechanische tests bepalen of de ingestelde koeltijd het gewenste resultaat geeft. Dit is een iteratief proces waarbij vakmanschap en data hand in hand gaan.
Wanneer is het verantwoord om de koeltijd te verkorten?
De koeltijd verkorten is verantwoord als je dit doet op basis van gemeten data en als de productkwaliteit aantoonbaar op peil blijft. Verkorten om de cyclustijd te verlagen is een legitiem doel, maar alleen als het niet ten koste gaat van maatnauwkeurigheid, oppervlaktekwaliteit en mechanische eigenschappen.
Verantwoorde manieren om de koeltijd te verkorten zonder kwaliteitsverlies zijn:
- Verbetering van het koelsysteem in de matrijs, bijvoorbeeld door conforme koelkanalen dichter bij het productoppervlak
- Gebruik van een kunststof met een hogere thermische geleidbaarheid
- Optimalisatie van de matrijstemperatuur binnen de aanbevolen verwerkingsvensters van het materiaal
- Wanddiktereductie in het productontwerp, zonder afbreuk te doen aan de functie
Verkorten op basis van aannames of kostenpressie zonder validatie is een risico. Defecte producten, klachten en herbewerking kosten uiteindelijk meer dan de besparing op cyclustijd waard is.
Hoe wij helpen met het optimaliseren van koeltijd en productkwaliteit
Wij begeleiden opdrachtgevers bij elke stap die de productkwaliteit bepaalt, inclusief het correct instellen en optimaliseren van de koeltijd. Onze aanpak is concreet en technisch onderbouwd:
- Wij analyseren het productontwerp op risico’s voor ongelijkmatige afkoeling en krimp
- Wij ontwerpen en produceren matrijzen met een efficiënt koelsysteem dat past bij het materiaal en de geometrie
- Wij gebruiken simulatiesoftware om de koeling te optimaliseren voordat de matrijs wordt gefabriceerd
- Wij valideren de koeltijd tijdens de inspeelperiode op basis van maatcontroles en kwaliteitstests
- Wij produceren met machines tot 600 ton sluitkracht, waardoor we zowel kleine als grote spuitgietproducten aan de vereiste specificaties kunnen laten voldoen
Wil je weten hoe wij jouw product zo efficiënt en betrouwbaar mogelijk kunnen produceren? Neem contact met ons op en we denken graag met je mee.
Gerelateerde artikelen
- Hoe beïnvloedt de schroefsnelheid de kwaliteit bij spuitgieten?
- Hoe wordt restmateriaal verwerkt bij technisch spuitgieten?
- Hoe wordt oppervlaktekwaliteit bepaald bij technisch spuitgieten voor decoratieartikelen?
- Hoe verschilt technisch spuitgieten van 3D-printen voor seriematige productie?
- Welke gerecyclede materialen zijn geschikt voor technisch spuitgieten?