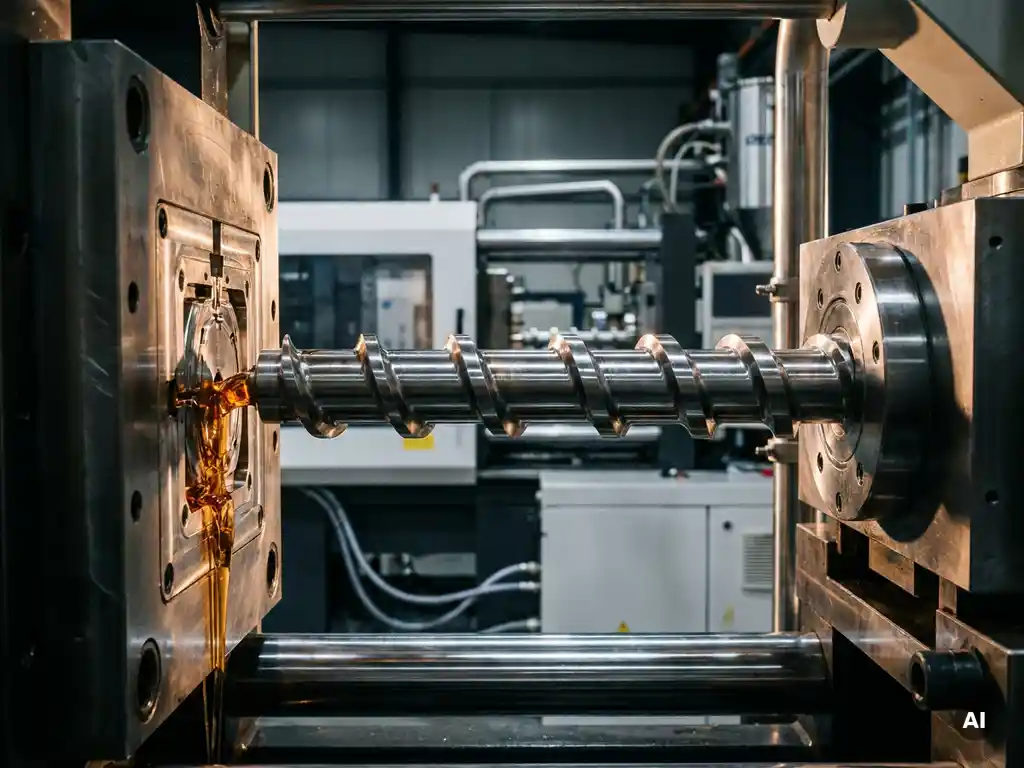
De schroefsnelheid bij spuitgieten beïnvloedt direct de smelt- en menghomogeniteit van het kunststof, en daarmee de kwaliteit van het eindproduct. Een te hoge snelheid veroorzaakt schuifspanning en hitteopbouw in het materiaal, terwijl een te lage snelheid leidt tot onvolledige plastificatie en langere cyclustijden. In dit artikel beantwoorden we de meest gestelde vragen over schroefsnelheid en hoe je deze parameter slim inzet bij procesoptimalisatie.
Wat gebeurt er in de spuitgietmachine als de schroefsnelheid verandert?
Als de schroefsnelheid verandert, verandert de snelheid waarmee de schroef het kunststofgranulaat naar voren transporteert, smelt en mengt. Een hogere snelheid genereert meer wrijvingswarmte in de cilinder, wat de plastificatie versnelt maar ook het risico op thermische degradatie vergroot. Een lagere snelheid geeft het materiaal meer tijd om gelijkmatig te smelten, maar verlengt de plastificatietijd.
In de praktijk bepaalt de schroefsnelheid samen met de tegendruk hoe homogeen de smelt is op het moment dat het materiaal de matrijs ingaat. Een ongelijkmatige smelt leidt tot variaties in de uiteindelijke spuitgietproducten: dichtheidsverschillen, zwakke plekken of zichtbare oppervlaktedefecten. Juist daarom is het instellen van de juiste schroefsnelheid geen bijzaak, maar een actieve keuze die je bewust maakt op basis van het te verwerken materiaal en de geometrie van het product.
Welke kwaliteitsproblemen ontstaan bij een te hoge schroefsnelheid?
Een te hoge schroefsnelheid bij het spuitgieten van kunststof leidt tot overmatige schuifspanning en hitteopbouw in de smelt. Dit kan het polymeer thermisch degraderen nog voordat het de matrijs bereikt. Zichtbare gevolgen zijn verkleuring, brandplekken, brosheid in het eindproduct en een verslechterde mechanische sterkte. Gevoelige materialen zoals POM, PA of PVC zijn hier bijzonder vatbaar voor.
Naast degradatie veroorzaakt een te hoge snelheid ook luchtinsluiting in de smelt. De schroef transporteert dan materiaal zo snel dat lucht niet voldoende kan ontsnappen, wat resulteert in holtes of splay-marks op het productoppervlak. Voor spuitgietproducten waarbij esthetiek of structurele integriteit belangrijk is, zijn dit onacceptabele defecten die leiden tot verhoogde uitval en extra kwaliteitscontroles.
Wat zijn de gevolgen van een te lage schroefsnelheid bij spuitgieten?
Een te lage schroefsnelheid verlengt de plastificatietijd en kan daarmee de cyclustijd van het spuitgietproces negatief beïnvloeden. Als de schroef te traag draait, ontvangt het materiaal onvoldoende schuifenergie om volledig en gelijkmatig te smelten. Dit leidt tot een inhomogene smelt met koude kernen of onvoldoende gemengde additieven.
De praktische gevolgen zijn onder meer:
- Kortschot: de matrijs vult niet volledig omdat de smelt te vroeg afkoelt
- Lassenaadproblemen: smeltfronten die samenkomen zijn te koud om goed te hechten
- Slechte verdeling van kleurstoffen of vulstoffen door onvoldoende menging
- Langere cyclustijden die de productiviteit verlagen
Bij materialen met een hoge viscositeit, zoals gevuld nylon of technische thermoplasten, is een te lage schroefsnelheid extra problematisch omdat deze materialen al meer energie nodig hebben om te plastificeren.
Hoe bepaal je de optimale schroefsnelheid voor jouw toepassing?
De optimale schroefsnelheid stel je in op basis van het materiaaltype, de schroefdiameter en de gewenste cyclustijd. Een gangbare vuistregel is dat de omtreksnelheid van de schroeftip tussen de 0,1 en 1,0 meter per seconde ligt, afhankelijk van het polymeer. Hittegevoelige materialen vragen om de lagere kant van dit bereik, terwijl standaardpolyolefinen meer ruimte bieden.
Naast materiaalspecificaties spelen ook de volgende factoren een rol:
- Schroefdiameter: grotere schroeven draaien bij lagere toerentallen al snel, dus het absolute toerental zegt minder dan de omtreksnelheid
- Tegendruk: hogere tegendruk compenseert deels een lagere schroefsnelheid door meer menging te genereren
- Cyclustijd: de plastificatietijd mag nooit langer zijn dan de koeltijd, anders wordt de schroef de bottleneck in het proces
- Materiaalverwerker-aanbevelingen: grondstoffenleveranciers geven procesvensters op die als startpunt dienen
Je stelt de schroefsnelheid bij voorkeur in tijdens een systematisch proefprogramma, waarbij je één parameter tegelijk aanpast en het effect meet op smelttemperatuur, cyclustijd en productkwaliteit. Meer over het volledige spuitgietproces lees je op onze dienstenpagina.
Hoe werkt schroefsnelheid samen met andere procesparameters?
Schroefsnelheid werkt nooit geïsoleerd. Het is één van de procesparameters die samen het plastificatieresultaat bepalen, naast tegendruk, cilinder- en smelttemperatuur en de doseerslag. Verhoog je de schroefsnelheid zonder de tegendruk aan te passen, dan daalt de verblijftijd van het materiaal in de cilinder en neemt de menging af. Verhoog je ze allebei, dan stijgt de schuifenergie sterk en neemt het risico op degradatie toe.
De samenhang met de smelttemperatuur is ook direct: een hogere schroefsnelheid genereert meer wrijvingswarmte, wat betekent dat je de cilindertemperatuur soms iets kunt verlagen om de totale warmte-input op peil te houden. Andersom geldt dat bij lagere omgevings- of materiaaltemperaturen een iets hogere schroefsnelheid kan helpen om toch voldoende plastificatie te bereiken. Het vinden van het juiste evenwicht tussen al deze parameters is wat procesoptimalisatie bij het spuitgieten van kunststof zo vakkundig maakt.
Wanneer is het zinvol om de schroefsnelheid aan te passen tijdens procesoptimalisatie?
Het aanpassen van de schroefsnelheid is zinvol zodra je kwaliteitsproblemen signaleert die verband houden met de smelt- of menghomogeniteit, of wanneer de cyclustijd onnodig lang is door een trage plastificatie. Specifieke signalen die aanleiding geven tot aanpassing zijn zichtbare degradatie, inconsistente kleur, lassenaadproblemen of een plastificatietijd die de koeltijd overschrijdt.
Tijdens procesoptimalisatie pas je de schroefsnelheid aan in combinatie met tegendruk en temperatuurprofiel, nooit als losse ingreep. Nuttige momenten om de schroefsnelheid te heroverwegen zijn:
- Bij een materiaalwissel naar een ander polymeer of een andere viscositeitsklasse
- Bij een productwissel waarbij de doseerslag significant verschilt
- Als de uitval stijgt door oppervlaktedefecten die wijzen op luchtinsluiting of degradatie
- Bij het opschalen van een prototype naar serieproductie, waarbij cyclustijden zwaarder wegen
Een gestructureerde aanpak, waarbij je procesdata bijhoudt en systematisch test, geeft je het meeste inzicht in het effect van schroefsnelheidswijzigingen op jouw specifieke toepassing.
Hoe wij helpen bij het optimaliseren van jouw spuitgietproces
Procesparameters zoals schroefsnelheid goed instellen vraagt om kennis van materialen, machines en producteisen. Wij combineren jarenlange ervaring in het spuitgieten van kunststof met een modern machinepark en een eigen productontwikkelingsafdeling om jouw proces te optimaliseren van de eerste proefspuiting tot aan serieproductie.
Wat wij voor je doen:
- Procesvalidatie: we stellen procesparameters systematisch in en documenteren het optimale venster voor jouw product
- Materiaaladvies: op basis van jouw producteisen adviseren we over het juiste polymeer en de bijbehorende verwerkingsparameters
- Kwaliteitscontrole: elke productiebatch wordt gecontroleerd op maatvoering, oppervlak en mechanische eigenschappen
- Duurzame productie: we werken volgens de normen van het Cradle to Cradle-keurmerk, zodat ook materiaalgebruik en afval bewust worden beheerd
Wil je weten hoe wij jouw spuitgietproces kunnen verbeteren of heb je een specifieke kwaliteitsuitdaging? Neem contact met ons op en we denken graag met je mee.
Gerelateerde artikelen
- Wat zijn de meest voorkomende defecten bij spuitgieten?
- Kan spuitgieten worden ingezet voor decoratieartikelen?
- Wat is de rol van de trekhoek bij het ontwerpen van spuitgietmallen?
- Hoe wordt spuitgieten gebruikt bij de productie van koffieautomaten?
- Hoe nauwkeurig is de maatvoering bij technisch spuitgieten van ventilatieonderdelen?