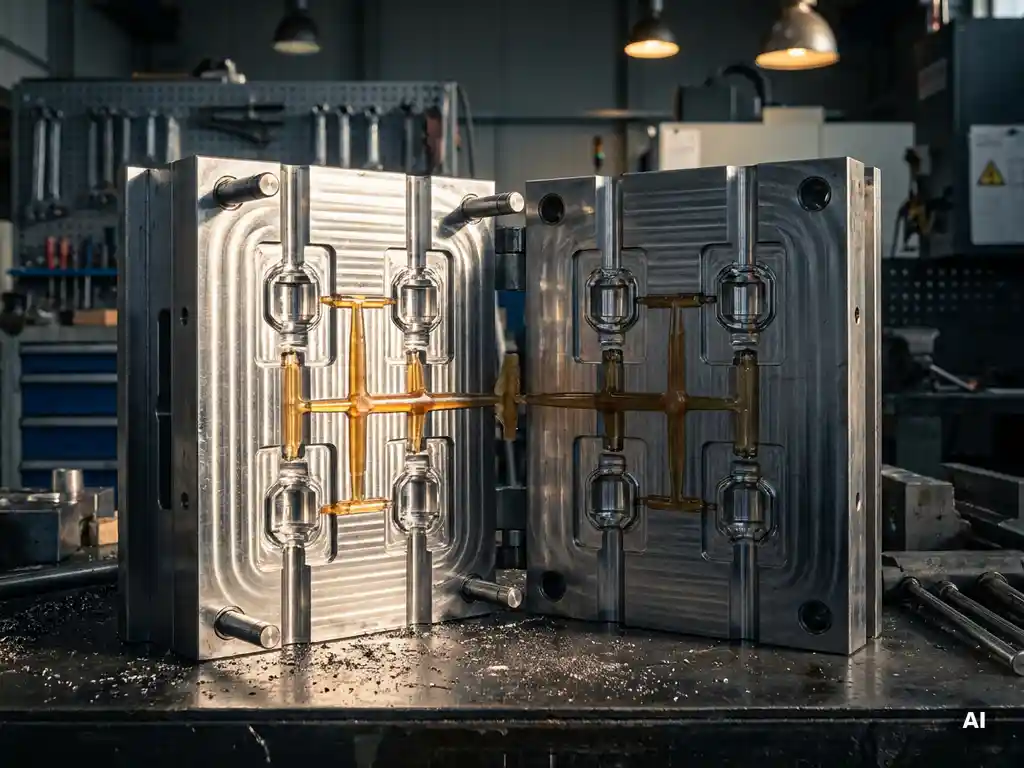
Meerdere caviteiten in een spuitgietmal worden gesynchroniseerd via een gebalanceerd lopersysteem dat ervoor zorgt dat vloeibaar kunststof gelijktijdig en onder gelijke druk elke holte bereikt. Dit vereist een nauwkeurig ontworpen matrijs waarbij de geometrie van de lopers, de temperatuurverdeling en de kwaliteit van het staal allemaal op elkaar zijn afgestemd. In dit artikel beantwoorden we de meest gestelde vragen over multicaviteitsmallen en hoe synchronisatie in de praktijk werkt.
Wat bepaalt hoeveel caviteiten een spuitgietmal bevat?
Het aantal caviteiten in een spuitgietmal wordt bepaald door drie factoren: de vereiste productieaantallen, de beschikbare sluitkracht van de spuitgietmachine en de complexiteit van het te produceren onderdeel. Bij hogere volumes is een mal met meer caviteiten economisch aantrekkelijker, omdat per cyclus meerdere producten worden geproduceerd.
Een spuitgietmachine met een grotere sluitkracht kan een mal met meer holtes bedienen, maar de matrijs moet volledig worden gevuld zonder dat de mal opengesperd wordt door de injectiedruk. Hoe complexer het product, hoe meer druk en ruimte elke caviteit vraagt, wat het maximale aantal holtes per mal beperkt. Daarnaast speelt de maatnauwkeurigheid een rol: bij producten met strakke toleranties kiest men soms bewust voor minder caviteiten om de kwaliteit per stuk beter te beheersen.
Bij kunststof spuitgieten is het aantal caviteiten dus altijd een afweging tussen productiecapaciteit, machinekracht en productkwaliteit.
Hoe zorgt de matrijs voor een gelijke vulling van elke caviteit?
Een gelijke vulling van elke caviteit wordt bereikt door een gebalanceerd lopersysteem. Dit betekent dat de stroomweg van het kunststof vanuit de injectiepoort naar elke afzonderlijke holte even lang is en dezelfde doorsnede heeft. Zo bereikt het materiaal alle caviteiten op hetzelfde moment en onder gelijke druk.
Er zijn twee gangbare methoden om dit te realiseren:
- Geometrisch gebalanceerde lopers: De lopers worden zo ontworpen dat alle vertakkingen exact even lang zijn, in een zogenaamde H-boom- of visgraatconfiguratie.
- Reologisch gebalanceerde lopers: Bij complexere mallen waarbij geometrische balans niet volledig haalbaar is, worden de doorsneden van de lopers aangepast zodat weerstand en doorstroomsnelheid in elke tak gelijk zijn.
Naast het lopersysteem speelt ook de positie van de injectiepoort per caviteit een grote rol. Een asymmetrisch geplaatste poort leidt vrijwel altijd tot ongelijke vulling, zelfs als de lopers zelf perfect gebalanceerd zijn. Het ontwerp van de matrijs vraagt daarom al in de ontwerpfase om simulatiesoftware, zodat de stroompatronen van het kunststof van tevoren worden geanalyseerd en geoptimaliseerd.
Wat zijn de gevolgen van een onsynchrone caviteitvulling?
Een onsynchrone caviteitvulling leidt direct tot kwaliteitsverschillen tussen de producten uit dezelfde cyclus. Caviteiten die eerder vollopen, staan bloot aan hogere druk en kunnen maatafwijkingen, inwendige spanningen of zichtbare oppervlaktedefecten vertonen. Caviteiten die later vollopen, produceren mogelijk onvolledige of poreuze producten.
De praktische gevolgen zijn onder meer:
- Maatafwijkingen die buiten de toegestane toleranties vallen
- Brandplekken of verkleuringen door overdruk in vroeg gevulde holtes
- Krimp- en vervormingsverschillen tussen producten uit dezelfde mal
- Verhoogd uitvalpercentage en extra kwaliteitscontrole
- Hogere productiekosten door materiaalverspilling en herbewerking
Bij spuitgietproducten die functionele precisie vereisen, zoals onderdelen voor ventilatie- of verwarmingssystemen, zijn deze afwijkingen vaak niet acceptabel. Een goed gesynchroniseerde mal is dan ook geen luxe, maar een productievereiste.
Welke rol speelt de matrijstemperatuur bij het synchroniseren van caviteiten?
De matrijstemperatuur heeft een directe invloed op hoe het kunststof stroomt en stolt in elke caviteit. Als de temperatuur ongelijk verdeeld is over de matrijs, stolt het materiaal in de ene holte sneller dan in de andere, wat leidt tot vulverschillen en krimp die per caviteit verschilt.
Een gelijkmatige temperatuurverdeling wordt bereikt door koelkanalen die symmetrisch en op gelijke afstand van elke caviteit door de matrijs lopen. De diameter, de stroomsnelheid van het koelmedium en de aan- en afvoerposities van de koelkanalen bepalen samen hoe uniform de warmte wordt afgevoerd. Bij een multicaviteitsmal is het ontwerp van het koelsysteem minstens zo belangrijk als het lopersysteem.
In de praktijk wordt de matrijstemperatuur geregeld met temperatuurcontrollers die per zone kunnen worden ingesteld. Dit geeft de mogelijkheid om kleine temperatuurverschillen te compenseren die ontstaan door de geometrie van de matrijs of door de warmteafgifte van het kunststof zelf.
Hoe wordt synchronisatie gecontroleerd tijdens de productie?
Synchronisatie wordt tijdens de productie gecontroleerd via een combinatie van procesmonitoring en steekproefsgewijze maatcontrole van de geproduceerde onderdelen. Moderne spuitgietmachines registreren per cyclus de injectiedruk, de vulsnelheid en de nadruk, waarmee afwijkingen in het vulgedrag snel zichtbaar worden.
Aanvullende controlemethoden zijn:
- Caviteitsdruksensoren: Sensoren in de matrijs meten de druk in elke afzonderlijke holte en signaleren direct als er een verschil optreedt.
- Thermografische meting: Met warmtebeeldcamera’s wordt de temperatuurverdeling op het matrijsoppervlak zichtbaar gemaakt, wat helpt om koelproblemen snel te lokaliseren.
- Dimensionele controle: Producten uit verschillende caviteiten worden periodiek gemeten en vergeleken om systematische afwijkingen te detecteren.
Vroege detectie van synchronisatieproblemen voorkomt grote series afgekeurde producten. Hoe meer data een productieomgeving vastlegt per cyclus, hoe sneller een afwijking wordt herkend en gecorrigeerd.
Wanneer is een multicaviteitsmal de juiste keuze?
Een multicaviteitsmal is de juiste keuze wanneer de productieaantallen hoog genoeg zijn om de hogere investering in de mal terug te verdienen, en wanneer het product eenvoudig genoeg is om in meerdere holtes met gelijke kwaliteit te produceren. Als vuistregel geldt: hoe hoger het volume, hoe sneller een meercaviteitsmal economisch interessant wordt.
Factoren die de keuze ondersteunen:
- Jaarlijkse volumes van tienduizenden stuks of meer
- Relatief eenvoudige productgeometrie met weinig uitstekende elementen of dunne wanddelen
- Ruime maattoleranties die kleine caviteitsverschillen toestaan
- Een lange productlevenscyclus die de investering in de matrijs rechtvaardigt
Voor producten met zeer strakke toleranties of een complexe geometrie is soms een familiemal of een enkelvoudige mal met een kortere cyclustijd een betere keuze. De beslissing hangt altijd af van de specifieke eisen van het product en de productiecontext.
Hoe wij helpen bij het synchroniseren van multicaviteitsmallen
Wij begeleiden je van productontwerp tot serieproductie en zorgen ervoor dat elke mal die we bouwen optimaal presteert. Bij het ontwerpen van een multicaviteitsmal kijken we niet alleen naar de matrijs zelf, maar naar het hele productieproces.
Wat wij voor je doen:
- Analyse van je productieaantallen en producteisen om het optimale aantal caviteiten te bepalen
- Ontwerp van een gebalanceerd lopersysteem met behulp van simulatiesoftware
- Ontwikkeling van een koelsysteem dat zorgt voor een gelijkmatige temperatuurverdeling over alle holtes
- Productie van de matrijs in onze eigen gereedschapsmakerij met een modern machinepark
- Procesmonitoring tijdens de serieproductie om synchronisatie te bewaken en bij te sturen
Wil je weten welke malconfiguratie het beste past bij jouw product en volume? Neem contact met ons op en we denken graag met je mee.
Gerelateerde artikelen
- Wat is insert moulding en hoe verschilt het van standaard spuitgieten?
- Hoe wordt spuitgieten ingezet voor ventilatie-onderdelen?
- Hoe beïnvloedt krimp de maatnauwkeurigheid bij spuitgieten?
- Hoe worden waterbestendige onderdelen gemaakt via technisch spuitgieten?
- Wat is de rol van prototyping bij technisch spuitgieten?