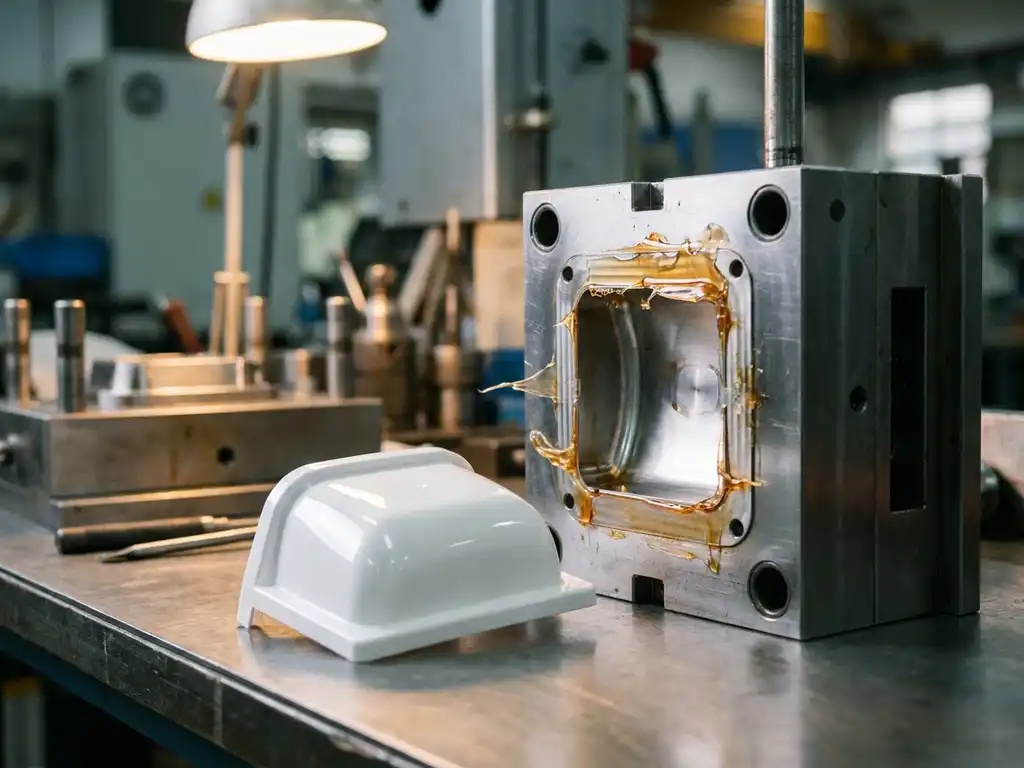
Spuitgieten en blaasvormen zijn twee verschillende kunststofproductieprocessen die elk geschikt zijn voor een ander type product. Spuitgieten gebruik je voor massieve, complexe onderdelen met strakke toleranties, terwijl blaasvormen wordt toegepast voor holle producten zoals flessen en tanks. De keuze tussen beide technieken hangt af van de gewenste productvorm, wanddikte en productievolumes. In dit artikel beantwoorden we de meest gestelde vragen over beide processen.
Welk productieproces past bij welk type product?
Spuitgieten past bij massieve, gedetailleerde producten met complexe geometrieën, zoals technische onderdelen, behuizingen en connectoren. Blaasvormen is de aangewezen techniek voor holle producten met een dunne wand, zoals flessen, jerrycans en reservoirs. De productvorm is daarmee de eerste en belangrijkste factor bij de keuze tussen beide technieken.
In de praktijk zie je dat spuitgieten breed wordt toegepast in de bouw- en installatietechniek, de automotive sector en de medische industrie. Denk aan ventilatieonderdelen, klepbehuizingen of precisiecomponenten die nauwkeurig op elkaar moeten aansluiten. Blaasvormen vind je vooral terug in de verpakkingsindustrie en bij producten waarbij een gesloten, holle ruimte nodig is.
Een vuistregel: heeft je product meerdere ribben, schroefgaten, inzetstukken of nauwkeurige passingen? Dan is spuitgieten de betere keuze. Gaat het om een container, fles of tank die vloeistof of lucht moet bevatten? Dan biedt blaasvormen meer voordelen.
Hoe werkt het spuitgietproces stap voor stap?
Bij kunststof spuitgieten smelt een spuitgietmachine kunststofkorrels en injecteert de vloeibare massa onder hoge druk in een gesloten matrijs. Na afkoeling opent de matrijs en wordt het product uitgeworpen. Dit proces herhaalt zich in cycli van enkele seconden tot minuten, afhankelijk van de productgrootte en het materiaal.
Het spuitgietproces bestaat uit de volgende stappen:
- Materiaal invoeren: Kunststofkorrels worden in de trechter van de machine geladen.
- Smelten: Een roterende schroef verhit en mengt het materiaal tot een homogene smelt.
- Injectie: De smelt wordt onder hoge druk in de matrijs gespoten.
- Koeling: Het materiaal stolt in de matrijs en neemt de exacte vorm aan.
- Uitwerpen: De matrijs opent en het product wordt mechanisch uitgeworpen.
- Nabewerking: Indien nodig worden bramen verwijderd of worden verdere bewerkingen uitgevoerd.
De matrijs bepaalt de uiteindelijke vorm en kwaliteit van het product. Een goed ontworpen matrijs zorgt voor een consistente kwaliteit over miljoenen productiecycli. Machines met een hogere sluitkracht, zoals machines tot 600 ton, kunnen grotere en complexere producten aan.
Hoe werkt blaasvormen en wat zijn de varianten?
Bij blaasvormen wordt een buisvormige kunststofvoorvorm, ook wel een parison of preform genoemd, in een matrijs geplaatst. Vervolgens wordt er perslucht in geblazen, waardoor het materiaal uitzet en de vorm van de matrijs aanneemt. Dit proces is specifiek ontwikkeld voor holle producten met een dunne, gelijkmatige wand.
Er zijn drie veelgebruikte varianten van blaasvormen:
- Extrusie blaasvormen: Een doorlopende buis kunststof wordt geëxtrudeerd en in een matrijs geblazen. Geschikt voor grote volumes en eenvoudige vormen zoals flessen en jerrycans.
- Injectie blaasvormen: Eerst wordt een preform via spuitgieten gemaakt, daarna opgeblazen in een blaasvormmatrijs. Dit geeft meer dimensionale nauwkeurigheid en een betere oppervlaktekwaliteit.
- Rek-blaasvormen: De preform wordt mechanisch uitgerekt en tegelijk opgeblazen. Dit verbetert de mechanische eigenschappen en wordt veel gebruikt voor PET-flessen.
Elk van deze varianten heeft zijn eigen toepassingsgebied. De keuze hangt af van de gewenste wanddikte, de dimensionale nauwkeurigheid en het te verwerken materiaal.
Wat zijn de belangrijkste technische verschillen tussen beide technieken?
Het grootste technische verschil tussen spuitgieten en blaasvormen zit in de manier waarop de eindvorm tot stand komt. Bij spuitgieten vult vloeibaar kunststof een gesloten holte onder druk. Bij blaasvormen wordt een buisvormig voorstuk opgeblazen tegen de wand van een matrijs. Dit leidt tot fundamenteel verschillende producteigenschappen.
De belangrijkste technische verschillen op een rij:
- Productvorm: Spuitgieten produceert massieve of gedeeltelijk holle producten; blaasvormen produceert volledig holle producten.
- Wanddikte: Spuitgieten geeft meer controle over variabele wanddiktes; blaasvormen resulteert in een relatief uniforme, dunne wand.
- Maatnauwkeurigheid: Spuitgieten heeft strakke toleranties en is geschikt voor complexe geometrieën. Blaasvormen heeft minder nauwkeurige buitenafmetingen.
- Matrijskosten: Spuitgietmatrijzen zijn doorgaans duurder en technisch complexer dan blaasvormmatrijzen.
- Cyclustijd: Blaasvormen heeft bij eenvoudige producten vaak kortere cyclustijden, maar dit hangt sterk af van de productgrootte.
- Oppervlaktekwaliteit: Spuitgieten levert doorgaans een betere oppervlaktekwaliteit en is geschikt voor producten met zichtbare vlakken.
Wanneer is spuitgieten kostenefficiënter dan blaasvormen?
Spuitgieten is kostenefficiënter dan blaasvormen wanneer je grote volumes van complexe, massieve onderdelen produceert. De hogere initiële investering in een spuitgietmatrijs betaalt zich terug bij hogere productievolumes, omdat de stukprijs per product sterk daalt naarmate je meer produceert.
Spuitgieten is de betere keuze vanuit kostenoogpunt in de volgende situaties:
- Je hebt een product met meerdere functionele details, zoals ribben, schroefgaten of klikverbindingen.
- De dimensionale nauwkeurigheid is belangrijk voor de functie van het onderdeel.
- Je produceert in hoge volumes waarbij de matrijsinvestering snel wordt terugverdiend.
- Het product moet worden gecombineerd met andere onderdelen in een assemblage.
Bij lage volumes of eenvoudige holle producten kan blaasvormen goedkoper uitpakken, omdat de matrijskosten lager zijn. Maar voor technische componenten in de bouw- en installatietechniek, waarbij precisie en betrouwbaarheid vooropstaan, biedt spuitgieten structureel meer voordelen.
Welke kunststofmaterialen zijn geschikt voor elk proces?
Zowel spuitgieten als blaasvormen werken met thermoplastische kunststoffen, maar de materiaalkeuze verschilt per proces. Bij spuitgieten gebruik je materialen die goed vloeien onder druk en snel stollen in de matrijs. Bij blaasvormen zijn rekbaarheid en gelijkmatige warmteverdeling belangrijker.
Materialen die veel worden toegepast bij spuitgieten:
- PP (polypropyleen): Lichtgewicht, chemisch bestendig en goed verwerkbaar. Breed inzetbaar voor technische onderdelen.
- ABS: Stijf, slagvast en geschikt voor producten met een goede oppervlaktekwaliteit.
- PA (nylon): Slijtvast en hittebestendig, geschikt voor mechanisch belaste onderdelen.
- PC (polycarbonaat): Transparant en sterk, gebruikt voor optische of beschermende toepassingen.
Materialen die veel worden gebruikt bij blaasvormen:
- HDPE (hogedichtheid polyethyleen): Flexibel, chemisch bestendig en bij uitstek geschikt voor flessen en tanks.
- PET (polyethyleentereftalaat): Transparant en lichtgewicht, standaard voor drankverpakkingen via rek-blaasvormen.
- PP: Ook toepasbaar bij blaasvormen, met name voor warmtebestendige verpakkingen.
De materiaalkeuze heeft direct invloed op de verwerkingstemperatuur, cyclustijd en de mechanische eigenschappen van het eindproduct. Een goede materiaalkeuze begint bij een duidelijk beeld van de functionele eisen van het product.
Hoe wij helpen bij de keuze voor het juiste kunststofproductieproces
De keuze tussen spuitgieten en blaasvormen heeft grote gevolgen voor de kosten, kwaliteit en levertijd van je product. Wij helpen je om die keuze goed te onderbouwen, van de eerste tekening tot het eindproduct.
Wat wij voor je doen:
- We analyseren de functionele eisen van je product en adviseren welk productieproces het beste aansluit.
- We ontwerpen en bouwen spuitgietmatrijzen in onze eigen gereedschapsmakerij, met machines tot 600 ton sluitkracht.
- We begeleiden je bij de materiaalkeuze, rekening houdend met mechanische eisen, duurzaamheid en productievolume.
- We produceren kunststof eindproducten en productonderdelen die direct klaar zijn voor verkoop of verwerking in je eigen productieproces.
- We werken volgens de normen van het Cradle to Cradle-keurmerk, zodat materialen optimaal worden hergebruikt.
Wil je weten welk productieproces het beste bij jouw product past? Neem contact met ons op en we denken graag met je mee.
Gerelateerde artikelen
- Wat zijn de kwaliteitsnormen voor spuitgieten in de medische sector?
- Wat is insert moulding en hoe verschilt het van standaard spuitgieten?
- Kan spuitgieten worden gebruikt voor medische hulpmiddelen?
- Hoe beïnvloedt de maltemperatuur de kwaliteit van het eindproduct?
- Hoe werkt kwaliteitscontrole bij spuitgegoten producten?