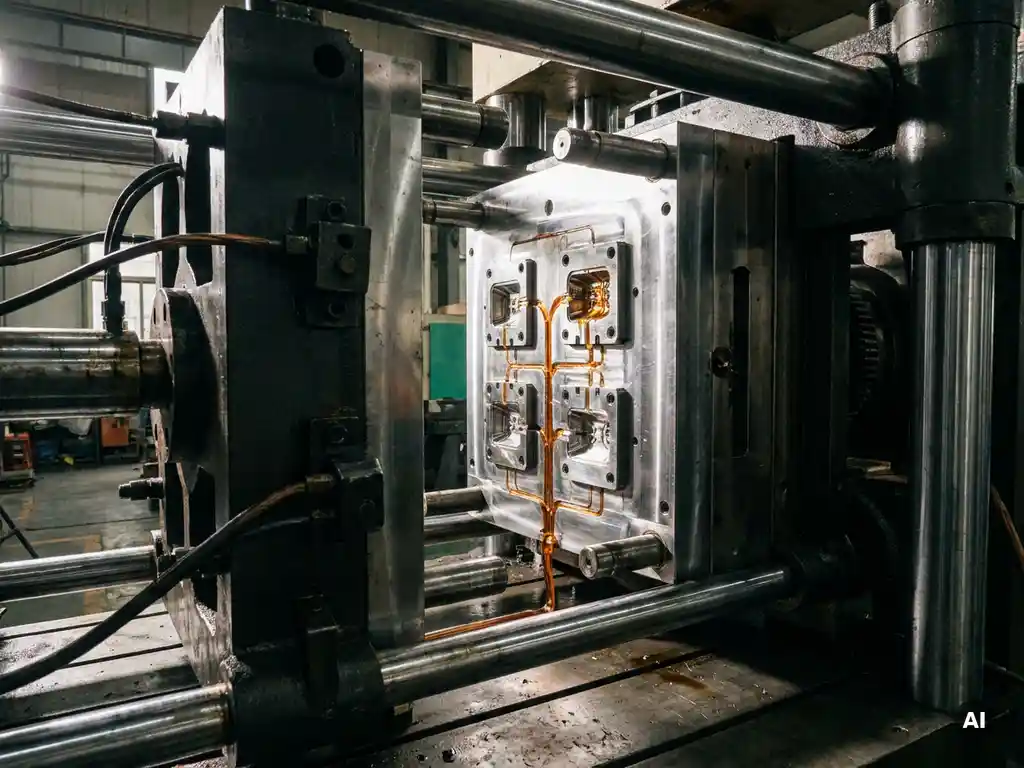
De nadruk in het spuitgietproces is de fase direct na de initiële injectie, waarbij extra materiaal onder druk in de matrijs wordt gepompt om krimp te compenseren en de maatnauwkeurigheid van het product te borgen. Zonder een correct ingestelde nadruk ontstaan er holtes, verzakkingen of maatafwijkingen in het eindproduct. In dit artikel beantwoorden we de meest gestelde vragen over de nadrukfase, van de basisprincipes tot de praktische optimalisatie.
Waarvoor dient de nadrukfase tijdens het spuitgieten?
De nadrukfase dient om het volumeverlies door afkoeling en krimp van het kunststof materiaal te compenseren. Nadat de matrijs gevuld is met gesmolten kunststof, krimpt het materiaal tijdens het afkoelen. De nadruk pompt extra materiaal in de matrijs zodat het eindproduct de juiste afmetingen en dichtheid behoudt.
Tijdens het spuitgieten van kunststof verloopt het vulproces in twee duidelijk te onderscheiden stappen. Eerst vult de injectiefase de matrijs snel met gesmolten materiaal. Daarna neemt de nadrukfase het over: de druk wordt gehandhaafd of licht aangepast totdat het aanspuitpunt stolt en er geen materiaal meer terug kan stromen. Deze fase bepaalt in grote mate de uiteindelijke kwaliteit van het spuitgietproduct.
Hoe beïnvloedt de nadrukduur de kwaliteit van het eindproduct?
De nadrukduur bepaalt hoeveel tijd het materiaal heeft om onder druk te stollen voordat de matrijs opent. Een te korte nadrukduur zorgt ervoor dat het aanspuitpunt te vroeg stolt of dat er onvoldoende materiaal is ingebracht, wat leidt tot krimp, holtes of gewichtsafwijkingen. Een te lange nadrukduur verspilt cyclustijd zonder extra kwaliteitswinst.
De optimale nadrukduur is het punt waarop het aanspuitpunt volledig gestold is. Dat moment is te bepalen door de zogeheten gate-sealtest: je verhoogt stap voor stap de nadrukduur en weegt het product na elke cyclus. Zodra het gewicht niet meer toeneemt, is het aanspuitpunt verzegeld en is de ideale duur bereikt. Dit voorkomt zowel ondermaatse als overbelaste producten.
Welke nadrukinstellingen zijn bepalend voor maatnauwkeurigheid?
De drie bepalende nadrukinstellingen voor maatnauwkeurigheid zijn de nadrukwaarde (in bar of MPa), de nadrukduur en het schakelmoment van injectiedruk naar nadruk. Deze drie parameters samen bepalen hoeveel materiaal er in de matrijs blijft en hoe uniform de dichtheid van het product is over de gehele wanddikte.
Het schakelmoment, ook wel het omschakelpunt genoemd, is bijzonder gevoelig. Schakel je te vroeg om naar nadruk, dan is de matrijs nog niet volledig gevuld en ontstaan er korte schoten. Schakel je te laat, dan is de druk al te hoog opgelopen en kunnen bramen of overdruk in de matrijs het gevolg zijn. Moderne spuitgietmachines schakelen op volumetrische positie van de schroef, wat een nauwkeuriger en herhaalbaarder omschakelpunt geeft dan schakelen op tijd.
Wat is het verschil tussen injectiedruk en nadruk?
De injectiedruk is de druk waarmee gesmolten kunststof snel in de matrijs wordt gespoten om de holte te vullen. De nadruk is de lagere, gehandhaafde druk die daarna wordt toegepast om krimp te compenseren en het product te verdichten. Injectiedruk stuurt de vulsnelheid; nadruk stuurt de uiteindelijke massa en maatnauwkeurigheid.
In de praktijk is de nadruk doorgaans 40 tot 80 procent van de injectiedruk, afhankelijk van het materiaal en de geometrie van het product. Een hoge injectiedruk met een te lage nadruk leidt tot producten die gevuld zijn maar toch krimpen. Een te hoge nadruk ten opzichte van de injectiedruk kan overdruk in het aanspuitgebied veroorzaken, met inwendige spanningen als gevolg.
Welke spuitgietdefecten ontstaan door een verkeerde nadruk?
Een verkeerd ingestelde nadruk veroorzaakt een reeks herkenbare defecten in spuitgietproducten. De meest voorkomende zijn:
- Krimp en verzakkingen (sink marks): te lage nadruk of te korte nadrukduur zorgt ervoor dat er onvoldoende materiaal aanwezig is om het volume te vullen bij afkoeling.
- Holtes (voids): inwendige luchtzakken die ontstaan wanneer de buitenwand al gestold is maar de kern nog krimpt zonder aanvulling van materiaal.
- Bramen (flash): te hoge nadruk duwt materiaal in de spleten van de matrijs, wat leidt tot dunne uitsteeksels langs de partinglijn.
- Inwendige spanningen: een ongelijkmatige nadruk over de wanddikte creëert spanningsverschillen die het product kwetsbaar maken voor scheuren of vervorming na het uitwerpen.
- Maatafwijkingen: inconsistente nadruk tussen cycli leidt tot gewichts- en dimensieverschillen tussen producten uit dezelfde serie.
Al deze defecten zijn te voorkomen door de nadrukinstellingen systematisch te bepalen en te valideren, in plaats van ze op gevoel in te stellen.
Hoe wordt nadruk geoptimaliseerd in de praktijk?
Nadruk optimaliseer je in de praktijk door een gestructureerde DOE-aanpak (Design of Experiments) te volgen: varieer de nadrukwaarde, de nadrukduur en het omschakelpunt stap voor stap en meet de invloed op gewicht, afmetingen en oppervlaktekwaliteit. Zo breng je de procesvensters in kaart en stel je de meest stabiele combinatie van parameters in.
Naast het experimenteel bepalen van de instellingen zijn er een aantal praktische stappen die direct bijdragen aan een betere nadrukbeheersing:
- Voer eerst een gate-sealtest uit om de minimale nadrukduur te bepalen.
- Stel het omschakelpunt in op basis van schroefpositie, niet op tijd.
- Gebruik caviteitsdruksensoren om de werkelijke druk in de matrijs te monitoren in plaats van alleen de machineparameters te volgen.
- Controleer het productgewicht per cyclus als snelle kwaliteitscheck tijdens productie.
- Documenteer de instellingen per materiaal- en matrijscombinatie zodat processen reproduceerbaar zijn bij herhaalopdrachten.
Bij complexe producten met wisselende wanddiktes of meerdere aanspuitpunten kan een meertrapsprofiel voor de nadruk nuttig zijn: de druk wordt stapsgewijs verlaagd naarmate het materiaal verder stolt, wat overdruk in dunnere secties voorkomt.
Hoe wij helpen met nadrukoptimalisatie in het spuitgietproces
Bij Gebrema benaderen we het spuitgietproces als een geheel, waarbij de nadrukfase geen bijzaak is maar een integraal onderdeel van de productkwaliteit. Onze aanpak omvat:
- Procesvalidatie met systematische parametertests per materiaal- en matrijscombinatie
- Gebruik van moderne machines met een sluitkracht tot 600 ton en nauwkeurige procescontrole
- Begeleiding van productontwerp met oog op verwerkbaarheid, zodat wanddiktes en aanspuitlocaties de nadrukfase ondersteunen
- Documentatie van alle procesinstellingen voor reproduceerbare kwaliteit bij herhaalopdrachten
- Duurzame materiaalverwerking conform het Cradle to Cradle-keurmerk, waarbij ook procesoptimalisatie bijdraagt aan minder uitval en grondstofverspilling
Wil je weten hoe we jouw spuitgietproducten proceszekerder en maatnauwkeuriger kunnen maken? Neem contact met ons op en we bespreken de mogelijkheden voor jouw specifieke product en productiesituatie.