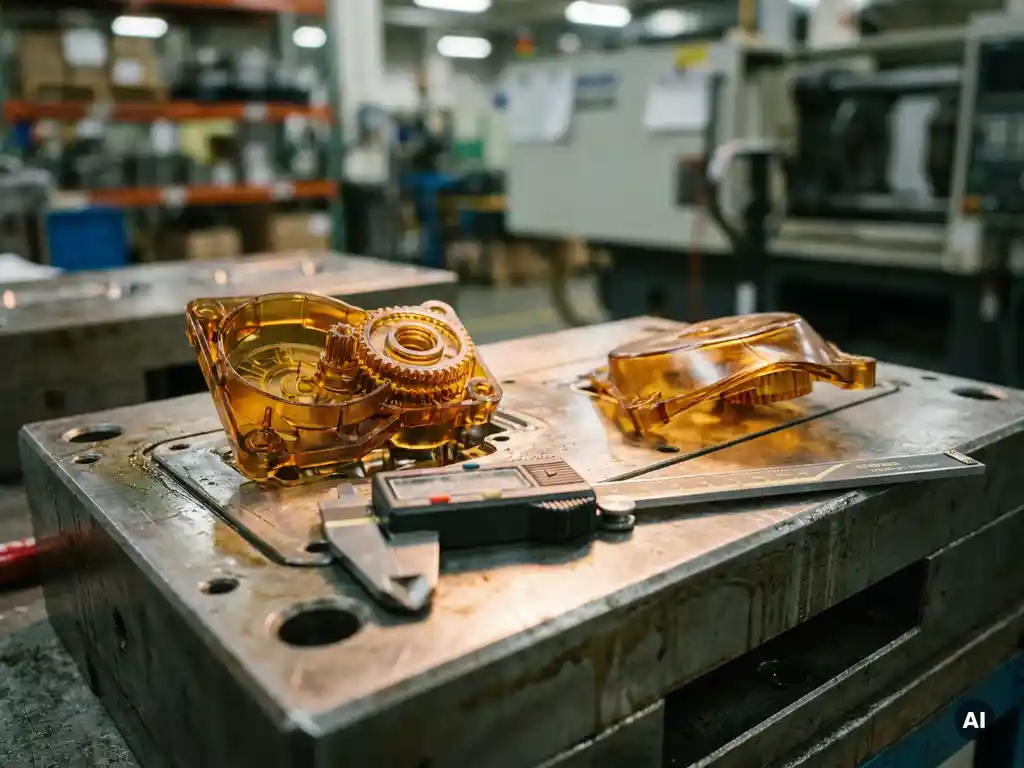
De injectiesnelheid heeft een directe invloed op de maatnauwkeurigheid van spuitgietproducten. Een te hoge snelheid veroorzaakt turbulentie en ongelijkmatige vulling, terwijl een te lage snelheid leidt tot onvolledige vulling en krimp. De optimale injectiesnelheid verschilt per product, materiaal en matrijsgeometrie. In dit artikel beantwoorden we de meest gestelde vragen over dit onderwerp.
Wat gebeurt er in de mal als de injectiesnelheid te hoog is?
Als de injectiesnelheid te hoog is, stroomt het gesmolten kunststof te snel de mal in. Dit veroorzaakt turbulentie in de smelt, wat leidt tot luchtvallen, brandplekken en inwendige spanningen in het product. Deze spanningen zorgen voor maatafwijkingen, vervorming na het uitwerpen en een verminderde maatnauwkeurigheid van het eindproduct.
Bij een te hoge injectiesnelheid treedt ook het zogenoemde jetting-effect op: de smelt schiet als een straal door de poort in plaats van geleidelijk de mal te vullen. Het resultaat is een onregelmatige structuur in het product, zichtbare laslijnen en afwijkingen in de afmetingen. Zeker bij dunwandige producten of producten met complexe geometrieën is dit een veelvoorkomend probleem.
Daarnaast kan een te hoge snelheid de mal beschadigen. De drukpieken die ontstaan bij het snel vullen, belasten de matrijsholte en het poortsysteem zwaarder dan ontworpen. Dit verkort de levensduur van de matrijs en vergroot de kans op slijtage op kritieke meetpunten.
Hoe beïnvloedt een te lage injectiesnelheid de maatnauwkeurigheid?
Een te lage injectiesnelheid bij spuitgieten leidt tot voortijdige stolling van de smelt. Het kunststof koelt af voordat de mal volledig gevuld is, wat resulteert in korte schoten, inzinkingen en een onjuiste eindmaat van het product. Dit probleem heet ook wel “short shot” en tast de maatnauwkeurigheid direct aan.
Bij een te lage snelheid ontstaan ook laslijnen op plaatsen waar twee smeltfronten samenkomen. Deze laslijnen zijn niet alleen esthetisch ongewenst, maar vormen ook zwakke punten in de structuur van het product. Tegelijk zorgt de lagere vuldruk voor een minder goede afdruk van de malwand, wat fijne details en toleranties negatief beïnvloedt.
Krimp is een ander gevolg. Als het materiaal te langzaam wordt ingespoten, is de nadrukfase minder effectief. Het materiaal krimpt meer dan gewenst tijdens het afkoelen, wat leidt tot maatafwijkingen die buiten de toegestane tolerantie vallen.
Welke factoren bepalen de optimale injectiesnelheid per product?
De optimale injectiesnelheid bij spuitgieten wordt bepaald door een combinatie van materiaaleigenschappen, productgeometrie en matrijsontwerp. Er is geen universele instelling: elke combinatie van product en materiaal vraagt om een eigen afweging. De belangrijkste factoren zijn:
- Viscositeit van het materiaal: Materialen met een hoge viscositeit, zoals pc of pa, vragen doorgaans om een hogere injectiesnelheid om de mal volledig te vullen voordat stolling optreedt.
- Wanddikte van het product: Dunwandige producten vereisen een hogere snelheid om afkoeling tijdens het vullen te voorkomen. Dikwandige producten kunnen langzamer worden gevuld.
- Poortlocatie en poortvorm: Een poortsysteem dat ver van kritieke gebieden ligt, vraagt om een hogere snelheid om voldoende vuldruk te behouden over de gehele malholte.
- Matrijstemperatuur: Een hogere matrijstemperatuur vertraagt de afkoeling en geeft meer ruimte voor een lagere injectiesnelheid zonder kwaliteitsverlies.
- Productcomplexiteit: Complexe geometrieën met ribben, gaten of dunne doorsneden vereisen een zorgvuldig afgestelde snelheid om alle details correct af te drukken.
In de praktijk bepaal je de optimale injectiesnelheid door proefinjecties te combineren met procesanalyse. Vulanalyses via simulatiesoftware helpen al in de ontwerpfase om de juiste parameters te bepalen.
Wat is het verschil tussen injectiesnelheid en injectiedruk bij maatnauwkeurigheid?
Injectiesnelheid en injectiedruk zijn twee verschillende procesparameters die elk op een andere manier de maatnauwkeurigheid beïnvloeden. De injectiesnelheid bepaalt hoe snel het materiaal de mal vult; de injectiedruk is de kracht waarmee de schroef het materiaal vooruit duwt. Beide parameters werken samen, maar sturen verschillende aspecten van het vulproces aan.
De injectiesnelheid heeft vooral invloed op de stromingspatronen in de mal. Een verkeerde snelheid leidt tot turbulentie, laslijnen of voortijdige stolling. De injectiedruk bepaalt of de mal volledig wordt gevuld en of het materiaal goed tegen de malwand wordt gedrukt. Een te lage druk, zelfs bij de juiste snelheid, resulteert in onvolledige vulling en maatafwijkingen.
In moderne spuitgietmachines werken snelheid en druk als communicerende vaten: de machine regelt de snelheid totdat een bepaalde drukgrens wordt bereikt, waarna de druk de sturing overneemt. Dit omslagpunt, ook wel het V/P-omslagpunt genoemd, is een van de meest bepalende instellingen voor maatnauwkeurigheid. Een verkeerd ingesteld V/P-omslagpunt leidt direct tot producten die buiten tolerantie vallen.
Hoe wordt de injectiesnelheid in de praktijk ingesteld en geoptimaliseerd?
In de praktijk stel je de injectiesnelheid in via de machinebesturing, waarbij je werkt met een snelheidsprofiel over meerdere fases van de injectie. Je begint met een lage snelheid bij het aanspuiten, verhoogt de snelheid tijdens de vulling en verlaagt deze weer vlak voor het V/P-omslagpunt. Dit meerfasige profiel geeft je controle over de vulkwaliteit en maatnauwkeurigheid.
De optimalisatie verloopt via een gestructureerd instelproces:
- Bepaal het vulvolume: Stel de dosering in zodat je bij volledige injectiesnelheid 95 tot 98 procent van de mal vult zonder nadruk.
- Varieer de injectiesnelheid stapsgewijs: Verhoog of verlaag de snelheid per stap en beoordeel de producten op maatnauwkeurigheid, uiterlijk en gewicht.
- Analyseer de vulbalans: Controleer of alle caviteiten in een meerholtenmatrijs gelijkmatig gevuld worden.
- Stel het V/P-omslagpunt in: Bepaal het juiste omslagpunt op basis van drukopbouw en productkwaliteit.
- Optimaliseer de nadrukfase: Stel nadruk en nadruktijd in om krimp te compenseren en de eindmaat te borgen.
Bij complexe producten of nieuwe materialen gebruik je spuitgietsimulatiesoftware om het vulgedrag vooraf te modelleren. Dit verkort de instelperiode en vermindert het aantal afkeurproducten.
Wanneer is een aangepaste injectiesnelheid nodig bij materiaalwissel?
Bij een materiaalwissel is een aangepaste injectiesnelheid vrijwel altijd nodig, omdat verschillende kunststoffen sterk uiteenlopende viscositeiten, smelttemperaturen en stolgedrag hebben. Een instelling die optimaal werkt voor polypropyleen geeft bij polycarbonaat slechte resultaten, zelfs als de productgeometrie identiek is.
De viscositeit van het nieuwe materiaal is de eerste parameter om te controleren. Een materiaal met een lagere smeltindex stroomt minder makkelijk en vraagt om een hogere injectiesnelheid of hogere temperatuur om de mal volledig te vullen. Een materiaal met een hogere smeltindex stroomt juist makkelijker en kan bij een te hoge snelheid leiden tot overmatige schering en degradatie van het materiaal.
Naast viscositeit spelen ook de krimp- en uitzettingscoëfficiënten een rol. Elk materiaal krimpt anders tijdens het afkoelen. Een materiaalwissel zonder aanpassing van de injectiesnelheid en nadrukparameters leidt daarom bijna altijd tot producten die buiten de maattoleranties vallen. Een gecontroleerd instelproces na elke materiaalwissel is geen optie, maar een verplichting voor wie maatnauwkeurigheid wil garanderen.
Hoe wij helpen bij het optimaliseren van je spuitgietproces
De injectiesnelheid correct instellen vraagt om kennis van materialen, matrijsontwerp en procesbeheersing. Dat is precies waar wij het verschil maken. Vanuit onze spuitgieterij en matrijzenmakerij in Nuenen begeleiden we je door het hele proces, van productontwikkeling tot serieproductie. Wat we voor je doen:
- Procesoptimalisatie op basis van vulanalyses en proefinjecties, specifiek afgestemd op jouw product en materiaal
- Begeleiding bij materiaalwissels, inclusief herinstelling van injectiesnelheid en nadrukparameters
- Productie met machines met een sluitkracht tot 600 ton, geschikt voor zowel kleine als grote spuitgietproducten
- Eigen matrijzenmakerij voor snelle aanpassingen aan het poortsysteem of de matrijsgeometrie wanneer de procesanalyse daar aanleiding toe geeft
- Kwaliteitsborging via maatcontroles die aansluiten op de toleranties van jouw toepassing
Wil je weten hoe wij jouw spuitgietproces kunnen verbeteren? Neem contact met ons op en we kijken samen naar de mogelijkheden.
Gerelateerde artikelen
- Wat zijn de voordelen van cleanroom-spuitgieten voor de farmaceutische industrie?
- Hoe werkt het ontvormen van ondersnijdingen bij spuitgieten?
- Wat zijn signalen dat je huidige spuitgietpartner niet voldoet?
- Hoe wordt intellectueel eigendom beschermd bij technisch spuitgieten?
- Welke mechanische eigenschappen zijn haalbaar met technisch spuitgieten?