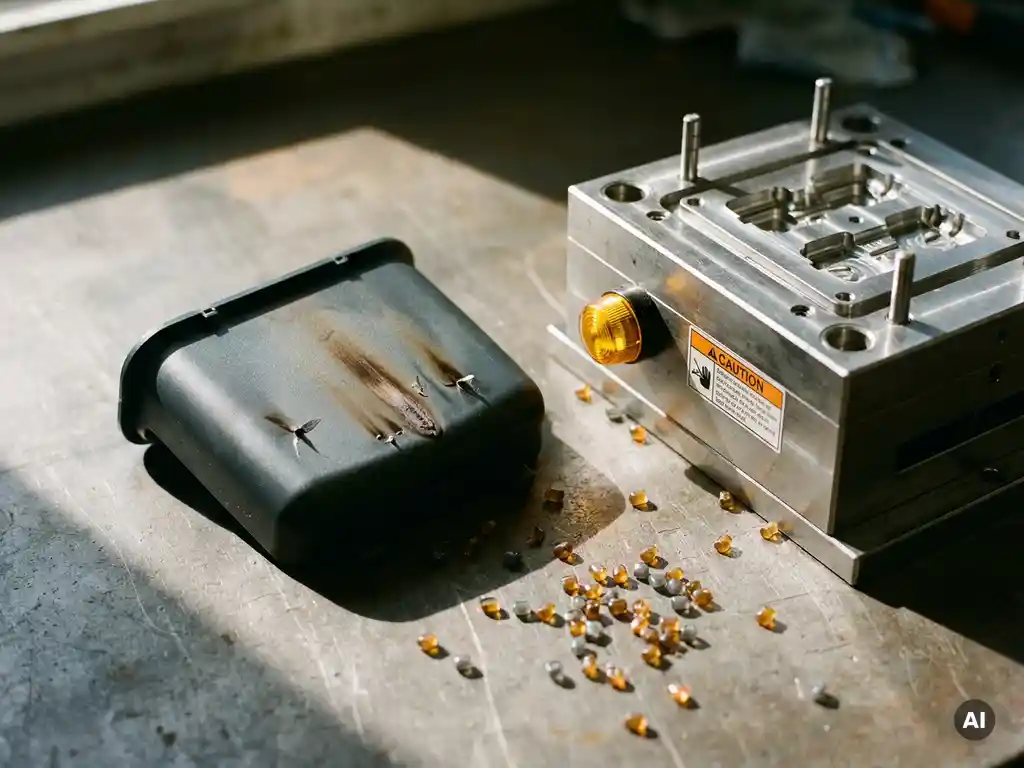
Brandplekken bij spuitgegoten producten voorkom je door de juiste balans te vinden tussen procesparameters, matrijsontwerp en materiaalkeuze. De meest voorkomende oorzaak is ingesloten lucht die onder hoge druk en snelheid verhit raakt tot het punt waarop het kunststof verbrandt. Dit verschijnsel heet het dieseleffect. In dit artikel beantwoorden we de meest gestelde vragen over brandplekken bij spuitgieten van kunststof, van oorzaak tot oplossing.
Wat veroorzaakt brandplekken bij spuitgieten?
Brandplekken bij spuitgieten ontstaan wanneer lucht of gas in de matrijs wordt ingesloten en door de hoge injectiedruk en -snelheid zo sterk wordt samengeperst dat de temperatuur explosief oploopt. Dit staat bekend als het dieseleffect. Het resultaat is een verbrande, donkere vlek op het oppervlak van het spuitgegoten product, vaak aan het einde van de vulweg.
Naast het dieseleffect kunnen brandplekken ook ontstaan door thermische degradatie van het kunststofmateriaal zelf. Als de smelt te lang in de cilinder verblijft of de cilinder te heet is, breekt het polymeer af en verschijnen er bruine of zwarte verkleuringen in het product. Beide oorzaken vragen om een andere aanpak, waardoor een goede diagnose de eerste stap is.
Welke procesparameters verhogen het risico op brandplekken?
De procesparameters die het risico op brandplekken bij spuitgieten het sterkst verhogen, zijn een te hoge injectiesnelheid, een te hoge smelttemperatuur en een te lange verblijftijd van het materiaal in de cilinder. Elk van deze factoren vergroot de kans op oververhitting van het kunststof of van ingesloten lucht in de matrijs.
Concreet gaat het om de volgende risicofactoren:
- Te hoge injectiesnelheid: hoe sneller de smelt de matrijs invult, hoe minder tijd lucht heeft om te ontsnappen. De drukopbouw gaat dan gepaard met extreme temperatuurstijging.
- Te hoge cilindertemperatuur: bij een temperatuur die boven de verwerkingsrange van het materiaal ligt, degradeert het polymeer al in de cilinder voordat het de matrijs bereikt.
- Te lange verblijftijd: als de machine onderbezet is of de cyclustijd te lang is, blijft de smelt te lang in de hete cilinder en neemt de kans op thermische afbraak toe.
- Te hoge tegendrukinstellingen: overmatige tegendruk tijdens plastificering kan extra wrijvingswarmte genereren.
Het aanpassen van deze parameters vergt een stapsgewijze aanpak: verlaag eerst de injectiesnelheid en controleer daarna de temperatuurprofielen. Zo isoleer je de werkelijke oorzaak zonder meerdere variabelen tegelijk te wijzigen.
Hoe beïnvloedt matrijsontwerp het ontstaan van brandplekken?
Een slecht ontworpen matrijs vergroot de kans op brandplekken aanzienlijk, omdat onvoldoende ontluchting de ingesloten lucht geen uitweg biedt. De positie en het formaat van ontluchtingskanalen bepalen in grote mate of lucht tijdig kan ontsnappen voordat de smelt de holte volledig vult.
Belangrijke ontwerpfactoren die het risico beïnvloeden zijn:
- Positie van de aansnijding: een verkeerd geplaatste gate zorgt ervoor dat lucht naar een doodlopend gedeelte van de matrijs wordt gedreven, waar die niet kan ontsnappen.
- Ontluchtingskanalen: te smalle of te weinig ontluchtingsgroeven laten onvoldoende gas door. Standaard zijn groeven van 0,02 tot 0,05 mm diep, afhankelijk van het materiaal.
- Wanddikte en ribben: abrupte wanddikteverschillen of diepe ribben creëren gebieden waar de smelt de lucht opsluit voordat die kan ontsnappen.
- Vulvolgorde: bij meervoudige holtes of complexe geometrieën kan de vulvolgorde ertoe leiden dat lucht systematisch op dezelfde plek wordt ingesloten.
Bij de ontwikkeling van een nieuwe matrijs loont het om de vulvolgorde eerst te simuleren met moldflowsoftware. Zo worden potentiële luchtinsluitingen en brandplekken al in de ontwerpfase zichtbaar, nog voordat er gereedschap wordt gemaakt.
Welke materiaalkenmerken vergroten de kans op verbranding?
Materialen met een smalle verwerkingsrange, een hoge viscositeit of een lage thermische stabiliteit zijn gevoeliger voor brandplekken bij spuitgieten. Hoe kleiner het temperatuurvenster waarbinnen een kunststof stabiel verwerkt kan worden, hoe groter het risico dat kleine procesafwijkingen leiden tot degradatie en verbranding.
Specifieke materiaalkenmerken die het risico verhogen zijn:
- Hoge viscositeit: dikvloeibare materialen vereisen hogere injectiesnelheden of -drukken om de matrijs volledig te vullen, wat de kans op het dieseleffect vergroot.
- Vlamvertragers en additieven: sommige vlamvertragende stoffen zijn thermisch minder stabiel en kunnen al bij relatief lage temperaturen afbreken en verkleuring veroorzaken.
- Gerecyclede of herverwerkte materialen: herverwerkt kunststof heeft door eerdere thermische belasting al een deel van zijn stabiliteit verloren, waardoor het sneller degradeert.
- Vochtgevoelige materialen: materialen zoals PA of PET die onvoldoende gedroogd zijn, produceren bij verwerking waterdamp die brandplekken en zilverstrepen veroorzaakt.
Een goede materiaalkeuze begint bij het afstemmen van de verwerkingseigenschappen op de machinemogelijkheden en het matrijsontwerp. Zo voorkom je dat het materiaal de zwakste schakel in het proces wordt.
Hoe los je bestaande brandplekken op zonder de matrijs te vervangen?
Bestaande brandplekken los je in veel gevallen op door procesaanpassingen en gericht matrijsonderhoud, zonder dat je de matrijs hoeft te vervangen. De eerste stap is altijd het verlagen van de injectiesnelheid in de fase vlak voor het einde van de vulweg, gecombineerd met het reinigen of verbreden van de ontluchtingskanalen.
Een praktische aanpak in stappen:
- Verlaag de injectiesnelheid in het laatste deel van de injectiefase om lucht meer tijd te geven om te ontsnappen.
- Reinig de ontluchtingsgroeven grondig, want verstopte ventilatie is een van de meest voorkomende oorzaken van terugkerende brandplekken.
- Verbreed of verdiep de ontluchtingskanalen op de locatie waar de brandplek steeds terugkomt. Dit is een relatief kleine matrijsaanpassing met grote impact.
- Verlaag de smelttemperatuur stapsgewijs en controleer of de brandplek verdwijnt zonder dat de vulling verslechtert.
- Verkort de verblijftijd door de cyclustijd te optimaliseren of de dosering aan te passen aan het werkelijke productgewicht.
Wanneer procesaanpassingen onvoldoende helpen, is het plaatsen van een vacuümsysteem op de matrijs een effectieve oplossing. Dit systeem zuigt actief lucht uit de holte voordat de smelt injecteert, wat het dieseleffect vrijwel elimineert.
Wanneer zijn brandplekken een teken van een dieper kwaliteitsprobleem?
Brandplekken zijn een teken van een dieper kwaliteitsprobleem wanneer ze structureel terugkeren op dezelfde locatie ondanks procesoptimalisaties, of wanneer ze gepaard gaan met andere defecten zoals krimp, luchtsluiting of mechanische zwakte in het product. In dat geval wijzen ze op een fundamentele mismatch tussen matrijsontwerp, materiaal en proces.
Signalen dat er meer aan de hand is:
- Brandplekken op wisselende locaties die niet samenhangen met de vulweg of een logische luchtinsluiting.
- Verkleuring die ook zichtbaar is in het inwendige van het product bij doorsnede, wat wijst op thermische degradatie door de hele smelt.
- Brandplekken die samengaan met broosheid of verminderde mechanische eigenschappen van het eindproduct.
- Terugkerende problemen na matrijsreiniging en procesoptimalisatie, wat kan wijzen op een structureel ontwerpprobleem in de matrijs of een verkeerde materiaalkeuze.
In zulke gevallen is een grondige analyse van het volledige spuitgietproces nodig: van de materiaaldroging en het temperatuurprofiel tot de matrijsgeometrie en de vulanalyse. Vroegtijdig ingrijpen voorkomt dat een kwaliteitsprobleem structureel wordt en leidt tot uitval of klachten in het veld.
Hoe wij helpen bij het voorkomen van brandplekken bij spuitgieten
Brandplekken zijn vermijdbaar wanneer proceskennis, matrijsontwerp en materiaalkeuze goed op elkaar zijn afgestemd. Bij Gebrema combineren we al deze disciplines onder één dak, waardoor we problemen vroegtijdig signaleren en oplossen. Dit is hoe we dat concreet aanpakken:
- Matrijsontwerp met ontluchtingsanalyse: onze eigen matrijzenmakerij ontwerpt gereedschappen waarbij de ontluchting standaard onderdeel is van het ontwerpproces, ondersteund door moldflowsimulaties.
- Procesoptimalisatie op maat: onze spuitgietspecialisten stellen procesparameters in op basis van het specifieke materiaal en de geometrie van het product, niet op basis van standaardinstellingen.
- Modern machinepark: met machines met een sluitkracht tot 600 ton en nauwkeurige procesbeheersing minimaliseren we de kans op procesafwijkingen die brandplekken veroorzaken.
- Materiaaladvies: we denken mee over de keuze van het juiste kunststof, inclusief de verwerkingseigenschappen en de afstemming op de matrijs en het eindproduct.
- Kwaliteitscontrole: elk spuitgietproduct wordt gecontroleerd op oppervlaktedefecten, zodat brandplekken nooit onopgemerkt de productielijn verlaten.
Heb je te maken met terugkerende brandplekken bij je spuitgietproducten, of wil je een nieuw product laten ontwikkelen zonder dit soort kwaliteitsproblemen? Neem contact met ons op en we kijken samen naar de beste oplossing.