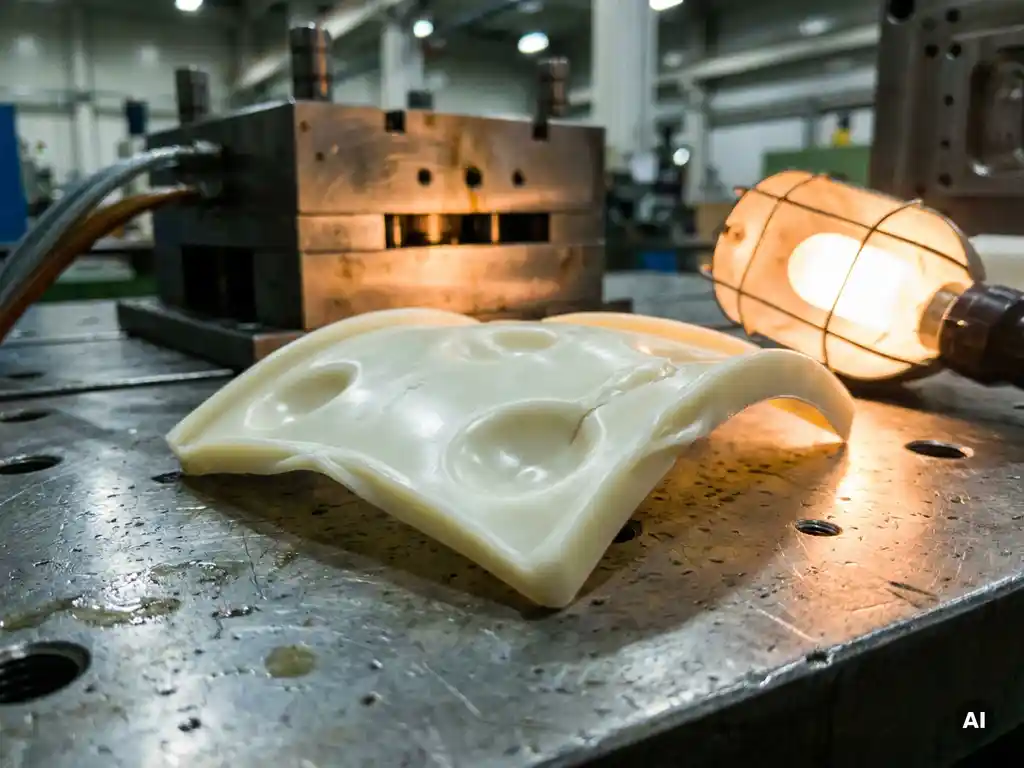
De meest voorkomende defecten bij spuitgieten zijn krimp, verzakking, bramen, vervorming, laslijnen en oppervlaktefouten. Deze problemen ontstaan door een combinatie van onjuiste procesparameters, fouten in het matrijsontwerp of verkeerde materiaalkeuze. Wie de oorzaken begrijpt, kan ze gericht voorkomen en de kwaliteit van spuitgietproducten structureel verbeteren.
Welke soorten defecten komen het meest voor bij spuitgieten?
De meest voorkomende defecten bij spuitgieten zijn krimp, verzakking, bramen, vervorming, laslijnen en oppervlaktefouten zoals brandplekken of zilverstrepen. Deze fouten komen voor in vrijwel alle productieomgevingen en zijn het gevolg van verstoringen in het spuitgietproces, de matrijs of het materiaal. Elk defect heeft een eigen oorzaak en vraagt om een gerichte aanpak.
Spuitgieten is een nauwkeurig proces waarbij gesmolten kunststof onder hoge druk in een matrijs wordt gespoten. Kleine afwijkingen in temperatuur, druk, koelsnelheid of wanddikte kunnen al leiden tot zichtbare of functionele fouten in het eindproduct. Hieronder behandelen we de belangrijkste defecten één voor één, zodat je weet waar je op moet letten bij het ontwerpen, produceren en beoordelen van spuitgietproducten.
Wat veroorzaakt krimp en verzakking in spuitgietproducten?
Krimp ontstaat wanneer kunststof tijdens het afkoelen in volume afneemt. Als deze krimp niet gelijkmatig verloopt of niet volledig wordt gecompenseerd door de nadruk in het spuitgietproces, trekt het materiaal samen en ontstaan er maatafwijkingen of inzinkingen aan het oppervlak, ook wel verzakkingen of “sink marks” genoemd.
Verzakking treedt vooral op bij dikke wandsecties, ribben en uitsteeksels. Op die plekken koelt het materiaal langzamer af dan aan de buitenzijde. Het buitenoppervlak stolt al, terwijl de kern nog krimpt. Het resultaat is een zichtbare inzinking op het oppervlak, precies tegenover de dikkere sectie.
De belangrijkste oorzaken van krimp en verzakking zijn:
- Te lage nadruk of een te korte nadruktijd
- Ongelijkmatige wanddiktes in het productontwerp
- Te hoge smelttemperatuur of te snelle koeling
- Materiaalkeuze met een hoge krimpfactor, zoals semikristallijne kunststoffen
Krimp is nooit volledig te elimineren, maar je kunt hem beheersen door het ontwerp aan te passen, de juiste procesparameters in te stellen en materialen te kiezen die passen bij de gewenste maattoleranties.
Hoe ontstaan vliesvorming en bramen bij het spuitgieten?
Vliesvorming, ook wel bramen of “flash” genoemd, ontstaat wanneer gesmolten kunststof buiten de matrijsholte treedt via de splitlijn of andere openingen in de matrijs. Het resultaat is een dun laagje gestold materiaal aan de rand van het product dat er niet hoort te zijn.
Bramen zijn een teken dat de sluitkracht van de spuitgietmachine onvoldoende is om de matrijs gesloten te houden onder de injectiedruk, of dat de matrijs zelf niet goed sluit. Ook slijtage aan de splitlijn van een matrijs vergroot de kans op vliesvorming naarmate een matrijs meer cycli heeft doorlopen.
Veelvoorkomende oorzaken zijn:
- Te hoge injectiedruk of te hoge smelttemperatuur
- Onvoldoende sluitkracht van de machine
- Slijtage of beschadiging aan de matrijssplitlijn
- Onjuiste positionering van de matrijs in de machine
Bramen verhogen de nabewerking en kunnen de functionaliteit van een onderdeel aantasten. Preventie begint bij een goed onderhouden matrijs en een machine met voldoende sluitkracht voor het betreffende product.
Waardoor vervormt een kunststof product na het spuitgieten?
Vervorming, ook wel “warping” genoemd, treedt op wanneer een product ongelijkmatig krimpt na het spuitgieten. Het product buigt, trekt of verdraait zich zodra het uit de matrijs komt. Dit defect is zichtbaar als een vlak onderdeel dat niet meer recht is, of een ronde vorm die ovaal wordt.
De oorzaak ligt bijna altijd in spanningsverschillen binnen het product. Deze spanningen ontstaan door:
- Ongelijkmatige koeling aan de voor- en achterzijde van de matrijs
- Grote variaties in wanddikte binnen hetzelfde product
- Onjuiste plaatsing van het aanspuitpunt, waardoor het materiaal ongelijkmatig stroomt
- Te vroeg uitwerpen van het product, voordat het volledig gestold is
Vervorming is lastig te corrigeren achteraf. De aanpak zit in het ontwerp: uniforme wanddiktes, een doordachte koelkanaalindeling in de matrijs en een aanspuitpunt dat zorgt voor een evenwichtige vulling van de matrijsholte.
Hoe worden laslijnen en oppervlaktefouten voorkomen?
Laslijnen ontstaan op de plek waar twee stromen gesmolten kunststof elkaar ontmoeten in de matrijs. Op die plek is de hechting tussen de moleculen minder sterk, wat leidt tot een zichtbare lijn en soms een zwakkere mechanische eigenschap op dat punt. Oppervlaktefouten zoals brandplekken, zilverstrepen en matte vlekken hebben elk een andere oorzaak, maar zijn allemaal te herleiden tot procesfouten of materiaalverontreiniging.
Laslijnen voorkomen
Laslijnen zijn te minimaliseren door de aanspuitpuntlocatie te verplaatsen, zodat twee stromen elkaar pas ontmoeten op een minder zichtbare of minder belaste plek. Hogere smelttemperaturen en hogere injectiesnelheden helpen ook, omdat de stromen dan nog voldoende warmte hebben om goed samen te vloeien.
Oppervlaktefouten aanpakken
Brandplekken ontstaan door ingesloten lucht die onder hoge druk verhit wordt. Betere ontluchting in de matrijs lost dit op. Zilverstrepen zijn vaak het gevolg van vocht in het kunststofgranulaat. Droog het materiaal altijd voor verwerking. Matte vlekken of glansafwijkingen wijzen op een te lage matrijstemperatuur of een vervuild oppervlak in de matrijs.
Wanneer is een spuitgietpartner verantwoordelijk voor productdefecten?
Een spuitgietpartner is verantwoordelijk voor defecten die ontstaan door fouten in het productieproces, de matrijs of de materiaalkeuze die hij zelf heeft gemaakt of aanbevolen. Als het ontwerp door de opdrachtgever is aangeleverd en de spuitgieter dit zonder aanpassingen heeft geproduceerd, ligt de verantwoordelijkheid voor ontwerpgebonden defecten anders dan bij fouten die puur procesmatig zijn.
In de praktijk is het onderscheid niet altijd scherp. Veel defecten zijn het gevolg van een samenspel tussen ontwerp, materiaal en proces. Daarom is het belangrijk om bij de keuze van een spuitgietpartner te letten op:
- Betrokkenheid in de ontwerpfase, zodat productieproblemen vroeg worden gesignaleerd
- Transparantie over procesparameters en kwaliteitscontroles
- Duidelijke afspraken over toleranties, keuringscriteria en afkeurprocedures
- Ervaring met het specifieke materiaal en producttype
Een goede spuitgietpartner denkt mee vanaf het begin en signaleert risico’s op defecten nog voor de matrijs wordt gebouwd. Dat voorkomt discussies achteraf over wie verantwoordelijk is.
Hoe wij helpen defecten bij spuitgieten te voorkomen
Wij zijn betrokken bij iedere fase van het spuitgietproces, van productontwerp tot en met de uiteindelijke productie. Dat stelt ons in staat om defecten te voorkomen in plaats van ze achteraf te moeten oplossen. Onze aanpak is concreet:
- We beoordelen je ontwerp op produceerbaarheid en signaleren risico’s op krimp, vervorming of laslijnen
- We bouwen en onderhouden onze matrijzen in eigen huis, wat de kwaliteit en levensduur van de matrijs direct ten goede komt
- We beschikken over machines met een sluitkracht tot 600 ton, waardoor we ook grotere en complexere producten zonder bramen kunnen produceren
- We werken met gecontroleerde procesparameters en voeren kwaliteitscontroles uit gedurende de productie
- We denken mee over materiaalkeuze en procesoptimalisatie, ook voor bestaande producten
Wil je weten hoe we jouw spuitgietproducten kunnen verbeteren of defecten in je huidige productielijn kunnen aanpakken? Neem contact met ons op en we kijken samen naar de mogelijkheden.
Gerelateerde artikelen
- Wat zijn de duurzaamheidsvoordelen van spuitgieten?
- Hoe wordt spuitgieten gebruikt bij de productie van koffieautomaten?
- Wat zijn de toleranties die haalbaar zijn bij spuitgieten?
- Hoe wordt spuitgieten toegepast in WTW-units en ventilatiesystemen?
- Wat moet je aanleveren om een offerte te krijgen voor technisch spuitgieten?