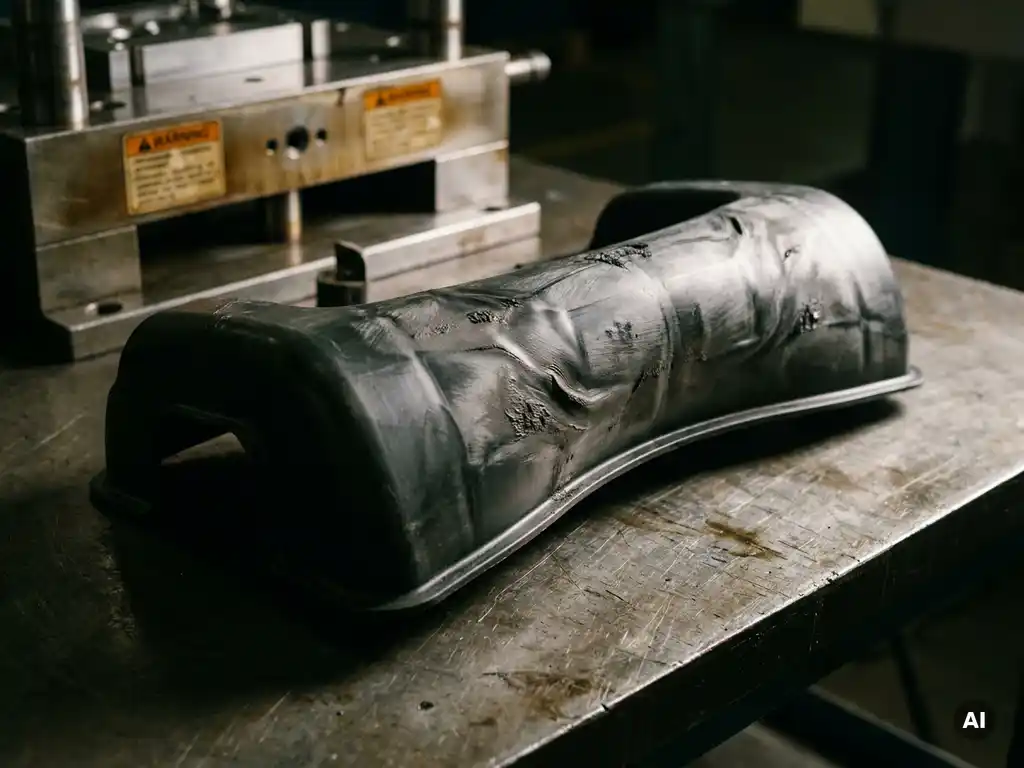
Onjuiste procesparameters bij spuitgieten leiden direct tot productdefecten zoals krimp, vervorming, laslijnen en onvolledige vulling. Deze fouten verhogen uitval, vertragen doorlooptijden en verhogen productiekosten. Welke parameters de grootste impact hebben en hoe je ze bewaakt, lees je in de secties hieronder.
Welke defecten ontstaan door verkeerde procesparameters?
Verkeerde procesparameters bij spuitgieten veroorzaken een breed scala aan defecten: van zichtbare oppervlaktefouten zoals brandplekken, laslijnen en zilveren strepen tot structurele problemen zoals inwendige spanningen, holtes en maatafwijkingen. Welk defect optreedt, hangt af van welke parameter buiten de tolerantie valt en in welke fase van het proces dat gebeurt.
Bij kunststof spuitgieten werken alle procesparameters samen als een systeem. Temperatuur, druk, snelheid en koeltijd beïnvloeden elkaar voortdurend. Een kleine afwijking in één parameter kan een kettingreactie veroorzaken die pas bij de eindcontrole zichtbaar wordt. Veelvoorkomende defecten zijn:
- Krimp en vervorming door ongelijkmatige koeling of te hoge smelttemperatuur
- Laslijnen waar twee smeltstromen samenkomen bij een te lage injectietemperatuur of -snelheid
- Brandplekken door ingesloten lucht of te hoge injectiesnelheid
- Korte schoten waarbij de matrijs niet volledig gevuld wordt
- Inzinkingen op het oppervlak door onvoldoende nadruk of te vroege koeling
- Broeikasvorming of holtes binnenin het product door te hoge smelttemperatuur of te weinig nadruk
Elk van deze defecten heeft een directe oorzaak in een of meerdere procesparameters. Inzicht in die relatie is de basis voor effectieve procesbeheersing.
Hoe beïnvloeden temperatuurinstellingen de productkwaliteit?
Temperatuurinstellingen bepalen de vloeibaarheid van het kunststof en daarmee hoe goed de matrijs gevuld wordt. Een te hoge smelttemperatuur degradeert het materiaal en veroorzaakt verkleuringen of broosheid. Een te lage temperatuur maakt het materiaal te taai, wat leidt tot onvolledige vulling, laslijnen en verhoogde inwendige spanningen in het eindproduct.
Er zijn twee temperatuurzones die elk een andere rol spelen: de cilindertemperatuur en de matrijstemperatuur. De cilindertemperatuur bepaalt hoe het granulaat smelt en mengt. Te hoge zones in de cilinder leiden tot thermische degradatie van het polymeer, wat de mechanische eigenschappen van spuitgietproducten aantast. Te lage zones zorgen voor onvoldoende plastificering.
De matrijstemperatuur regelt hoe snel het product stolt. Een te warme matrijs verlengt de cyclustijd, maar geeft het materiaal meer tijd om te vloeien en spanningen te ontspannen. Een te koude matrijs versnelt de productie, maar vergroot het risico op inwendige spanningen, slechte oppervlaktekwaliteit en maatafwijkingen. De juiste balans verschilt per materiaal en productgeometrie.
Wat zijn de gevolgen van een onjuiste injectiedruk of -snelheid?
Een onjuiste injectiedruk of -snelheid verstoort de vullingsbalans in de matrijs. Te weinig druk of snelheid leidt tot korte schoten en laslijnen. Te veel druk of snelheid veroorzaakt brandplekken door adiabatische compressie van ingesloten lucht, flitsvorming langs de scheidingslijn van de matrijs en overmatige inwendige spanningen die het product kwetsbaar maken.
Injectiedruk en -snelheid zijn geen vaste grootheden: ze variëren idealiter tijdens de injectiefase. Een profiel waarbij de snelheid geleidelijk toeneemt of afneemt, afhankelijk van de vulstatus van de matrijs, geeft betere resultaten dan een constante instelling. Complexe geometrieën met dunne wanden, lange vloeiafstanden of meerdere aansnijdingen vragen om een nauwkeurig afgestemd druk-snelheidsprofiel.
De overgang van injectiefase naar nadrukfase is eveneens kritisch. Schakelt het systeem te laat over, dan ontstaat overdruk in de matrijs. Schakelt het te vroeg over, dan is de matrijs nog niet volledig gevuld. Dit schakelmoment beïnvloedt direct de maatnauwkeurigheid en het gewicht van elk gespoten onderdeel.
Waarom leidt een verkeerde koeltijd tot maatafwijkingen?
Een te korte koeltijd zorgt ervoor dat het product de matrijs verlaat voordat het volledig gestold is. Het materiaal krimpt dan na het uitwerpen verder, waardoor het eindproduct buiten de toleranties valt. Een te lange koeltijd verlengt de cyclustijd onnodig en verhoogt de productiekosten zonder kwaliteitswinst.
Krimp is een inherente eigenschap van kunststof: het materiaal neemt minder volume in als het afkoelt van smelttemperatuur naar omgevingstemperatuur. De mate van krimp verschilt per materiaaltype, wanddikte en geometrie. Als de koeltijd te kort is, treedt ongelijkmatige krimp op, wat leidt tot vervorming en maatafwijkingen die pas na productie zichtbaar worden.
Koelkanalen in de matrijs spelen hierbij een grote rol. Een ongelijkmatige koeling, bijvoorbeeld doordat sommige matrijsdelen sneller afkoelen dan andere, veroorzaakt inwendige spanningsverschillen. Dit uit zich in doorbuiging, torsie of het loslaten van inzetstukken bij assemblage. Een goed ontworpen koelsysteem en een correct ingestelde koeltijd zijn daarom onlosmakelijk verbonden met maatnauwkeurigheid.
Hoe worden procesparameters bewaakt en bijgestuurd?
Procesparameters worden bewaakt via sensoren die druk, temperatuur en positie in real time meten. Moderne spuitgietmachines slaan deze data op per cyclus, zodat afwijkingen direct zichtbaar zijn. Op basis van deze data stuurt de machinebesturing automatisch bij, of geeft het systeem een signaal aan de operator om handmatig in te grijpen.
Twee meetmethoden zijn hierbij het meest informatief:
- Caviteitsdruksensoren meten de druk direct in de matrijs, niet in de cilinder. Ze geven inzicht in hoe het materiaal zich gedraagt op het moment dat het de matrijs vult, wat nauwkeuriger is dan alleen de machineparameters te volgen.
- Procesmonitoringsoftware vergelijkt elke cyclus met een vastgelegde referentiecyclus. Afwijkingen buiten een ingestelde bandbreedte leiden tot automatische afkeuring van het product of een alarm voor de operator.
Statistische procesbeheersing (SPC) voegt een extra laag toe: door trends over meerdere cycli te analyseren, kun je slijtage aan de matrijs, materiaalvariaties of omgevingsinvloeden tijdig signaleren voordat ze tot uitval leiden.
Wanneer is procesoptimalisatie noodzakelijk bij een lopende productie?
Procesoptimalisatie is nodig wanneer de uitvalpercentages stijgen, de maatnauwkeurigheid buiten tolerantie valt of wanneer materiaal of matrijs wijzigt. Ook bij seizoenswisselingen in omgevingstemperatuur of bij een nieuwe batch grondstoffen kunnen parameters die eerder correct waren, bijstelling vereisen.
Signalen die aangeven dat procesoptimalisatie nodig is:
- Toenemende variatie in productgewicht per cyclus
- Terugkerende defecten die eerder niet voorkwamen
- Langere cyclustijden zonder duidelijke oorzaak
- Klachten van afnemers over maatafwijkingen of oppervlaktekwaliteit
- Zichtbare slijtage of beschadiging aan de matrijs
Procesoptimalisatie bij lopende productie vraagt om een gestructureerde aanpak: eerst de oorzaak isoleren, dan één parameter tegelijk aanpassen en het effect meten voordat de volgende stap gezet wordt. Willekeurig meerdere parameters tegelijk wijzigen maakt het onmogelijk te achterhalen welke aanpassing het verschil maakte.
Hoe wij helpen met procesbeheersing bij spuitgieten
Bij Gebrema bewaken we procesparameters actief gedurende de hele productie, niet alleen bij de start. Onze aanpak biedt opdrachtgevers zekerheid over kwaliteit en levertijd, ook bij complexe producten of hoge volumes. Wat we voor je doen:
- Validatie van procesparameters bij elke nieuwe matrijs of materiaalwijziging
- Real-time procesmonitoring met data per cyclus, zodat afwijkingen direct gesignaleerd worden
- Proactieve bijsturing door ervaren procesoperators met kennis van materiaalgedrag
- Inzet van een modern machinepark met sluitkrachten tot 600 ton voor een breed scala aan producten
- Begeleiding van productontwikkeling tot serieproductie, zodat het ontwerp al procesoptimaal is
Wil je weten hoe wij jouw productie stabieler en efficiënter kunnen maken? Neem contact met ons op en we kijken samen naar de mogelijkheden.
Gerelateerde artikelen
- Hoe werkt het ontvormen van ondersnijdingen bij spuitgieten?
- Wat zijn de toleranties die haalbaar zijn bij spuitgieten?
- Hoe verloopt het productontwerp bij technisch spuitgieten?
- Hoe waarborg je kwaliteit bij technisch spuitgieten op grote schaal?
- Is technisch spuitgieten geschikt voor onderdelen die in contact komen met hete vloeistoffen?