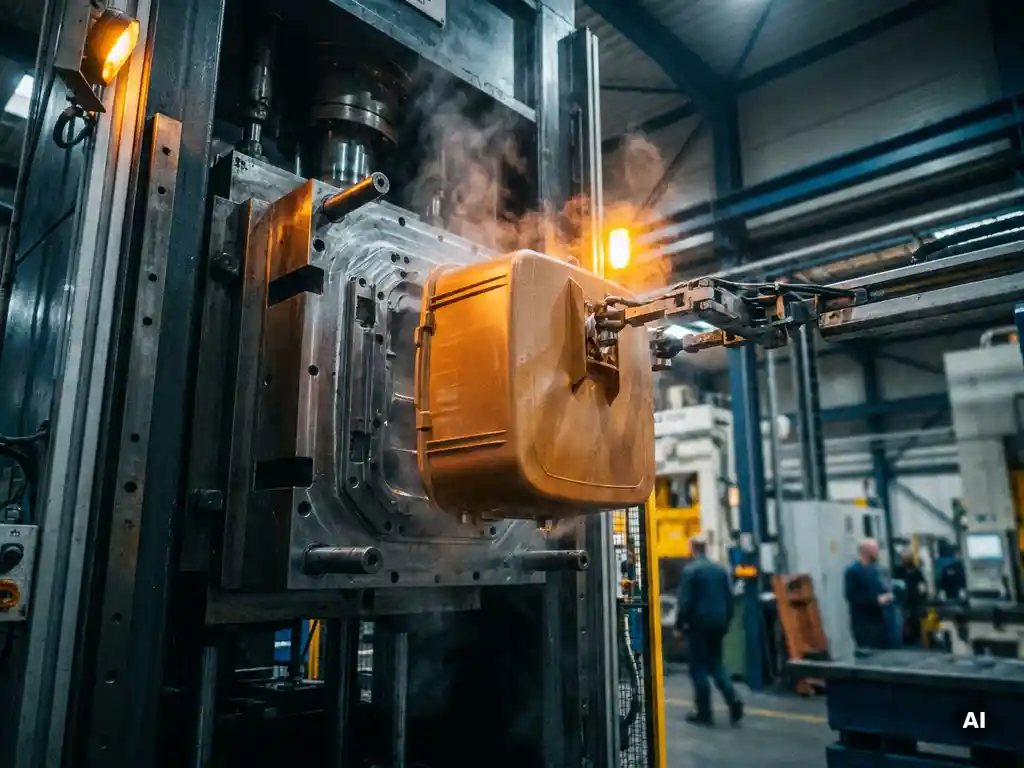
Het spuitgieten van grote onderdelen brengt meer technische uitdagingen met zich mee dan het spuitgieten van kleine of middelgrote producten. Denk aan hogere druk- en sluiteisen, een grotere kans op krimp en vervorming, langere cyclustijden en een complexere matrijsconstructie. Wie deze uitdagingen begrijpt, kan betere ontwerpkeuzes maken en productiefouten voorkomen. In dit artikel beantwoorden we de meest gestelde vragen over dit onderwerp.
Welke technische eisen stelt het spuitgieten van grote onderdelen?
Het spuitgieten van grote onderdelen vereist machines met een hoge sluitkracht, voldoende injectiecapaciteit en een stabiel verwerkingsproces. Hoe groter het oppervlak van het product, hoe hoger de kracht die nodig is om de matrijs gesloten te houden tijdens de injectie. Bij onvoldoende sluitkracht ontstaan flitsen en maatafwijkingen.
Naast sluitkracht spelen ook de volgende technische eisen een belangrijke rol:
- Injectiecapaciteit: de machine moet in één cyclus voldoende materiaal kunnen injecteren om het volledige product te vullen zonder afkoeling tussendoor.
- Verwerkingstemperatuur en druk: grote caviteiten vragen om een nauwkeurig gecontroleerde druk en temperatuur om een gelijkmatige vulling te garanderen.
- Koelsysteem: een goed gedimensioneerd koelsysteem in de matrijs is noodzakelijk om het grote volume aan materiaal gelijkmatig en snel af te koelen.
- Uitwerpsysteem: grote producten zijn zwaarder en stijver, wat vraagt om een robuust en goed gepositioneerd uitwerpsysteem om beschadiging bij het uitwerpen te voorkomen.
Machines met een sluitkracht van honderden tonnen zijn bij grote spuitgietproducten geen uitzondering. Hoe groter en complexer het onderdeel, hoe meer de machine en de matrijs op elkaar afgestemd moeten zijn.
Hoe voorkom je krimp en vervorming bij grote kunststof onderdelen?
Krimp en vervorming bij grote gespuitgiete onderdelen voorkom je door een combinatie van de juiste materiaalkeuze, een goed ontworpen koelsysteem en een zorgvuldig afgesteld injectieproces. Grote onderdelen koelen ongelijkmatiger af dan kleine, waardoor interne spanningen ontstaan die leiden tot doorbuiging of maatafwijkingen.
Concrete maatregelen om krimp en vervorming te beperken zijn:
- Uniforme wanddikte: variaties in wanddikte zorgen voor ongelijkmatige afkoeling en daarmee voor vervorming. Een constante wanddikte verdeelt de krimp gelijkmatig.
- Gebalanceerde koelkanalen: door koelkanalen strategisch in de matrijs te plaatsen, koel je het product zo gelijkmatig mogelijk af, wat interne spanningen vermindert.
- Naspanning en nadruk: een goed ingestelde nadruk compenseert de volumeafname die optreedt tijdens het afkoelen van het materiaal.
- Materiaalkeuze: sommige kunststoffen krimpen meer dan andere. Bij grote producten kies je bij voorkeur voor materialen met een lage en voorspelbare krimpwaarde.
- Ribben en verstijvers: door ribben toe te voegen aan het ontwerp vergroot je de stijfheid zonder de wanddikte te verhogen, wat vervorming tegengaat.
Simulatiesoftware speelt ook een nuttige rol: met behulp van vulanalyses kun je al in de ontwerpfase voorspellen waar krimp en vervorming zullen optreden, zodat je het ontwerp of het proces tijdig kunt aanpassen.
Wat zijn de uitdagingen bij het ontwerpen van een matrijs voor grote onderdelen?
Een matrijs voor grote spuitgietproducten ontwerpen is uitdagender dan voor kleine onderdelen, omdat de matrijs zwaarder, duurder en complexer is. De matrijs moet bestand zijn tegen hoge sluitkrachten, een gelijkmatige temperatuurverdeling garanderen en lang meegaan zonder maatafwijkingen te introduceren.
De voornaamste uitdagingen bij het matrijsontwerp voor grote onderdelen zijn:
- Stijfheid en sterkte: de matrijs moet grote krachten kunnen opnemen zonder te vervormen. Dit vraagt om robuuste staalconstructies en nauwkeurige berekeningen.
- Koeling: hoe groter de matrijs, hoe lastiger het is om een gelijkmatige koeling te realiseren. Slechte koeling leidt direct tot krimp, vervorming en langere cyclustijden.
- Aansnijdpunten: de positie en het aantal aansnijdpunten (gates) bepalen hoe het materiaal de caviteit vult. Bij grote producten zijn meerdere aansnijdpunten vaak noodzakelijk om een volledige en gelijkmatige vulling te garanderen.
- Maatnauwkeurigheid: een grote matrijs produceren met de vereiste toleranties vraagt om geavanceerde bewerkingsmachines en ervaren gereedschapsmakers.
- Onderhoud: grote matrijzen zijn duurder om te onderhouden en te repareren. Een goed ontwerp houdt rekening met toegankelijkheid voor inspectie en onderhoud.
Welke kunststofmaterialen zijn geschikt voor grote gespuitgiete onderdelen?
Voor grote gespuitgiete onderdelen zijn materialen geschikt die een goede vloeibaarheid hebben, weinig krimpen en voldoende mechanische sterkte bieden. De materiaalkeuze hangt af van de toepassing, de gewenste stijfheid, de omgevingscondities en de eisen aan oppervlaktekwaliteit.
Veelgebruikte kunststoffen voor grote spuitgietproducten zijn:
- Polypropyleen (PP): licht, chemisch bestendig en relatief goedkoop. PP heeft een beheersbare krimp en is breed inzetbaar voor grote constructiedelen.
- ABS: biedt een goede combinatie van stijfheid, slagvastheid en een fraai oppervlak. Nuttig voor grote behuizingen en zichtbare onderdelen.
- Polyamide (PA/nylon): sterk en slijtvast, maar absorbeert vocht, wat de maatnauwkeurigheid kan beïnvloeden. Geschikt voor technische onderdelen met hogere mechanische eisen.
- Polyethyleen (PE): flexibel en chemisch bestendig, maar met relatief hoge krimp. Nuttig voor grote, minder maatnauwkeurige producten.
- Glasvezelversterkte kunststoffen: door glasvezel toe te voegen aan PP of PA vergroot je de stijfheid en verminder je de krimp, wat voordelen biedt bij grote en dunwandige onderdelen.
Bij de materiaalkeuze voor grote onderdelen weeg je altijd de krimpwaarde, de verwerkbaarheid en de uiteindelijke functionele eisen tegen elkaar af.
Hoe beïnvloedt de cyclustijd de kosten van grote spuitgietproducten?
De cyclustijd heeft een directe invloed op de kostprijs van grote gespuitgiete producten: een langere cyclus betekent minder producten per uur en daarmee hogere productiekosten per stuk. Bij grote onderdelen is de cyclustijd structureel langer dan bij kleine producten, omdat meer materiaal moet afkoelen voordat de matrijs geopend kan worden.
De cyclustijd bestaat uit drie fasen: injectie, koeling en uitwerpen. Bij grote producten is de koelfase veruit de langste en daarmee de grootste kostendrijver. Een kortere koeltijd realiseer je door:
- Geoptimaliseerde koelkanalen in de matrijs, zoals conforme koeling die de contouren van het product volgt.
- Het gebruik van materialen met een hoge thermische geleidbaarheid in de matrijs, zoals koperlegeringen voor specifieke koelzones.
- Een zo dun mogelijke wanddikte die nog aan de sterkte-eisen voldoet, zodat het materiaal sneller afkoelt.
Naast de koeling beïnvloeden ook de machine-instelling en de automatisering van het uitwerpen de totale cyclustijd. Bij grote series is elke seconde kortere cyclustijd een directe kostenbesparing.
Wanneer is spuitgieten de juiste keuze voor grote kunststof onderdelen?
Spuitgieten is de juiste keuze voor grote kunststof onderdelen wanneer je een middelgrote tot grote serie produceert en een consistente maatnauwkeurigheid en herhaalbare kwaliteit nodig hebt. De hoge investering in een matrijs voor een groot onderdeel verdient zich terug bij voldoende productievolume.
Spuitgieten is bij grote onderdelen een goede keuze als:
- De seriegrootte groot genoeg is om de matrijskosten te rechtvaardigen (doorgaans duizenden stuks of meer).
- Het product complexe geometrieën heeft die met andere technieken moeilijk of duurder te realiseren zijn.
- Maatnauwkeurigheid en herhaalbaarheid per stuk belangrijk zijn.
- De doorlooptijd per product laag moet zijn, wat bij geautomatiseerde productie haalbaar is.
Bij zeer kleine series of prototypes zijn alternatieven zoals thermovormen of 3D-printen soms voordeliger. Maar zodra je schaalvoordelen nodig hebt en kwaliteitsconsistentie een eis is, biedt spuitgieten van kunststof producten de meeste waarde.
Hoe Gebrema helpt met het spuitgieten van grote onderdelen
Wij begrijpen dat het spuitgieten van grote onderdelen vraagt om meer dan alleen een grote machine. Het vraagt om kennis van materialen, matrijsontwerp, procesoptimalisatie en logistiek. Dat is precies wat wij bieden:
- Machines met sluitkracht tot 600 ton, geschikt voor grote en complexe spuitgietproducten.
- Eigen matrijzenmakerij onder hetzelfde dak, zodat matrijs en productieproces volledig op elkaar zijn afgestemd.
- Productontwikkeling en simulatie al in de ontwerpfase, om krimp, vervorming en maatafwijkingen te voorkomen voordat de matrijs gebouwd wordt.
- Duurzame materiaalkennis en productie volgens Cradle to Cradle-normen, voor opdrachtgevers die maatschappelijk verantwoord ondernemen serieus nemen.
- Logistieke ontzorging, van voorraadbeheer tot aansluiting op jouw productieproces.
Ben je op zoek naar een partner die je begeleidt van productontwerp tot serieproductie van grote kunststof onderdelen? Neem contact met ons op en we kijken samen naar de mogelijkheden.
Gerelateerde artikelen
- Wat zijn de voordelen van cleanroom-spuitgieten voor de farmaceutische industrie?
- Hoe wordt spuitgieten toegepast bij dunwandige producten?
- Hoe wordt maatvoering gecontroleerd bij technisch spuitgieten?
- Hoe nauwkeurig is de maatvoering bij technisch spuitgieten van ventilatieonderdelen?
- Welke gerecyclede materialen zijn geschikt voor technisch spuitgieten?