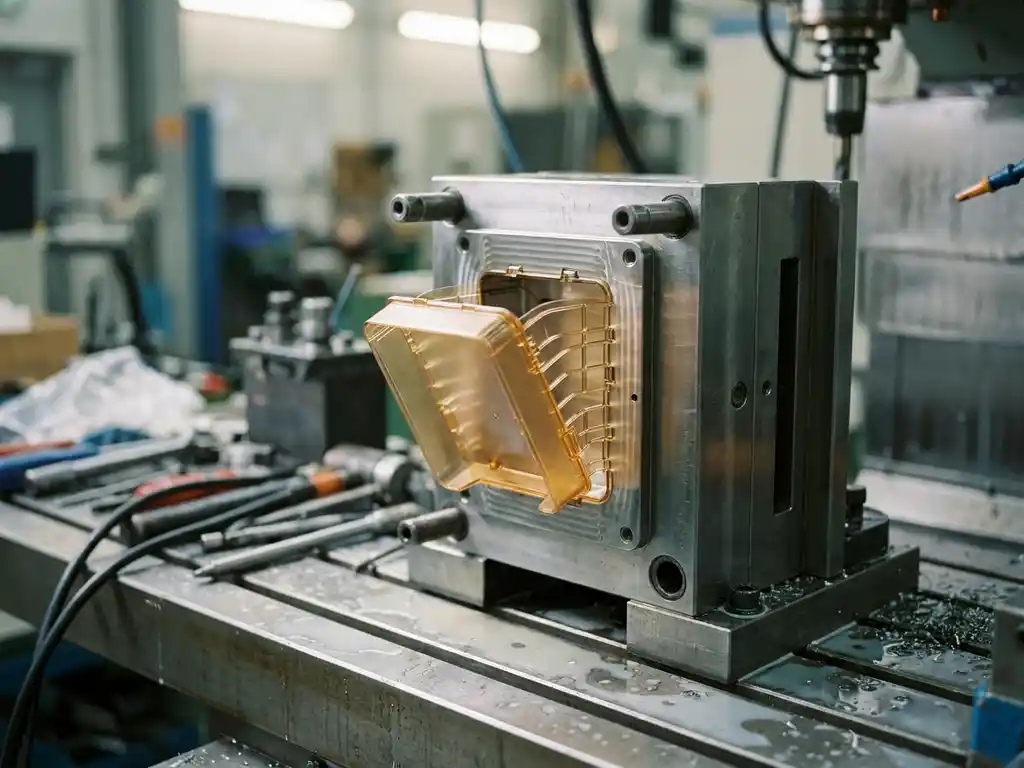
Dunwandige producten spuitgieten vereist hogere injectiedrukken, snellere cycli en nauwkeurigere procesbeheersing dan standaard spuitgieten. Bij dunwandige kunststof producten gaat het om wanddiktes van doorgaans minder dan 1 mm, waarbij het materiaal de matrijs moet vullen voordat het stolt. De secties hieronder behandelen de technische vereisten, materiaalkeuze, matrijsontwerp en kwaliteitscontrole die dit proces bepalen.
Wat maakt dunwandige producten technisch uitdagend om te spuitgieten?
Dunwandige producten zijn technisch uitdagend om te spuitgieten omdat het gesmolten materiaal een smalle holte moet vullen voordat het afkoelt en stolt. Hoe dunner de wand, hoe sneller de warmte wegvloeit naar de matrijs. Dit vereist extreem hoge injectiesnelheden en drukken om een volledige vulling te garanderen zonder defecten.
De voornaamste uitdagingen bij dunwandig spuitgieten zijn:
- Vroegtijdige stolling: het materiaal stolt in de holte voordat de vulling volledig is, wat leidt tot korte schoten en incomplete producten.
- Krimp en vervorming: dunne wanden koelen snel en ongelijkmatig af, wat maatafwijkingen veroorzaakt.
- Luchtinsluiting: bij hoge injectiesnelheden kan lucht in de holte worden opgesloten, wat zichtbare defecten en zwakke plekken veroorzaakt.
- Hoge restspanningen: de combinatie van hoge druk en snelle afkoeling verhoogt de interne spanningen in het product.
Naast deze procesuitdagingen stelt dunwandig spuitgieten ook hogere eisen aan de toleranties van de matrijs zelf. Kleine afwijkingen in de holtegeometrie hebben bij dunwandige producten een veel groter effect op de eindkwaliteit dan bij dikkere onderdelen.
Welke machines en parameters zijn vereist voor dunwandig spuitgieten?
Dunwandig spuitgieten vereist machines met een hoge injectiedruk (doorgaans 1.000 tot 2.000 bar), een hoge injectiesnelheid en een nauwkeurige regeling van de schroefbeweging. Standaard spuitgietmachines zijn hier vaak niet geschikt voor. Gespecialiseerde machines met een hoge sluitkracht en een snelle hydraulische of elektrische aandrijving zijn noodzakelijk.
De belangrijkste procesparameters die je moet beheersen zijn:
- Injectiesnelheid: zo hoog mogelijk om stolling te voorkomen, maar zonder luchtinsluiting te veroorzaken.
- Injectiedruk: hoog genoeg om de volledige holte te vullen, afgestemd op de viscositeit van het materiaal.
- Matrijstemperatuur: gecontroleerde verwarming vertraagt de stolling en verbetert de oppervlaktekwaliteit.
- Smelttemperatuur: correct afgesteld op het gebruikte polymeer om voldoende vloeibaarheid te garanderen.
- Koeltijd: zo kort mogelijk zonder dat het product vervormt bij het uitwerpen.
De cyclustijd bij dunwandig spuitgieten is aanzienlijk korter dan bij standaard spuitgieten, wat hogere productievolumes mogelijk maakt. Dit stelt tegelijkertijd hoge eisen aan de automatisering en uitwerpsnelheid van de machine.
Hoe beïnvloedt het matrijsontwerp de kwaliteit van dunwandige producten?
Het matrijsontwerp heeft bij dunwandig spuitgieten een directe invloed op de productkwaliteit. Een goed ontworpen matrijs zorgt voor een gelijkmatige materiaalverdeling, efficiënte koeling en een probleemloze uitwerping. Fouten in het matrijsontwerp zijn bij dunwandige producten moeilijker te compenseren via procesparameters dan bij dikkere onderdelen.
De volgende ontwerpaspecten zijn bijzonder relevant:
- Poortlocatie en -type: de positie en het type aansnijding bepalen hoe het materiaal de holte vult. Een verkeerde poortlocatie leidt tot laslijnen, ongelijkmatige vulling of te hoge drukverliezen.
- Koelkanalen: conforme koelkanalen die de contour van de holte volgen, zorgen voor een gelijkmatigere afkoeling en verminderen krimp en vervorming.
- Ontluchtingskanalen: voldoende ventilatie voorkomt luchtinsluiting en verbrandingssporen bij hoge injectiesnelheden.
- Trekhoeken: voldoende trekhoeken zijn nodig om het product zonder beschadiging uit de matrijs te kunnen lichten, zeker bij dunne wanden die gevoelig zijn voor vervorming.
Bij kunststof spuitgieten voor dunwandige toepassingen begint kwaliteit dus al bij de matrijsbouw. Een matrijs die van begin af aan is ontworpen voor de specifieke wanddikte en het gekozen materiaal, levert betere resultaten dan een aangepast standaardontwerp.
Welke materialen zijn het meest geschikt voor dunwandig spuitgieten?
De meest geschikte materialen voor dunwandig spuitgieten zijn polymeren met een hoge vloeibaarheid (lage viscositeit) en goede mechanische eigenschappen. Polypropyleen (PP), polyamide (PA) en polyethyleen (PE) worden veel gebruikt, net als engineering plastics zoals ABS en polycarbonaat (PC) voor toepassingen met hogere mechanische of thermische eisen.
Bij de materiaalkeuze voor dunwandige kunststof producten spelen de volgende factoren een rol:
- Vloeibaarheid (MFI): materialen met een hoge smeltindex vullen dunne holtes beter en vereisen minder druk.
- Krimp: materialen met een lage en voorspelbare krimp geven maatnauwkeurigere producten.
- Mechanische sterkte: dunne wanden moeten voldoende stijfheid en slagvastheid bieden voor de beoogde toepassing.
- Thermische stabiliteit: het materiaal moet de hoge verwerkingstemperaturen en snelle afkoeling zonder degradatie doorstaan.
Gevulde varianten, zoals glasvezelversterkte polymeren, verbeteren de stijfheid maar kunnen de vloeibaarheid verminderen en stellen hogere eisen aan de matrijsoppervlakken vanwege slijtage. De materiaalkeuze is altijd een afweging tussen verwerkbaarheid en de functionele eisen van het eindproduct.
Welke producten worden typisch gemaakt met dunwandig spuitgieten?
Dunwandig spuitgieten wordt typisch toegepast voor producten waarbij een lage wanddikte, een laag gewicht en hoge productievolumes gecombineerd worden. Verpakkingen, medische hulpmiddelen, elektronicabehuizingen en automotive onderdelen zijn de meest voorkomende toepassingen van dunwandige kunststof producten.
Concrete voorbeelden zijn:
- Voedselverpakkingen zoals bekers, bakjes en deksels
- Medische wegwerpproducten zoals injectiespuiten en bloedafnamebakjes
- Behuizingen voor mobiele telefoons, laptops en andere consumentenelektronica
- Automotive interieuronderdelen zoals panelen en clips
- Technische componenten voor ventilatie, koeling en klimaatbeheersing
Dunwandige producten bieden voordelen op het gebied van materiaalgebruik en gewicht, wat ze aantrekkelijk maakt in sectoren waar kostenefficiëntie en duurzaamheid een rol spelen. In de bouw en installatietechniek, een van de sectoren waar wij veel voor produceren, zijn lichtgewicht dunwandige componenten standaard geworden in systemen voor ventilatie, luchttoevoer en vochtbeheersing.
Hoe wordt kwaliteitscontrole uitgevoerd bij dunwandige spuitgietproducten?
Kwaliteitscontrole bij dunwandige spuitgietproducten richt zich op maatnauwkeurigheid, wanddikte, oppervlaktekwaliteit en mechanische eigenschappen. Omdat kleine afwijkingen bij dunwandige producten direct leiden tot functionele problemen, vindt controle zowel inline tijdens productie als offline na productie plaats.
Gangbare kwaliteitscontrolemethoden zijn:
- Optische meting: contactloze meetsystemen controleren afmetingen en geometrie snel en nauwkeurig zonder het product te beschadigen.
- Wanddiktemeting: ultrasoonsensoren meten de wanddikte op meerdere punten zonder destructief te zijn.
- Visuele inspectie: controle op zichtbare defecten zoals laslijnen, verzinkingen, brandplekken en luchtinsluitingen.
- Mechanische tests: trekproeven en slagvastheidstests verifiëren of het product voldoet aan de functionele eisen.
- Statistische procesbeheersing (SPC): meetdata uit de productie worden statistisch geanalyseerd om trends en afwijkingen vroegtijdig te signaleren.
Bij dunwandig spuitgieten is procesbeheersing de eerste verdedigingslinie voor kwaliteit. Een stabiel en goed ingesteld productieproces vermindert de kans op defecten en maakt intensieve eindcontrole minder noodzakelijk. Kwaliteit begint dus bij het ontwerp van de matrijs en de instelling van de machine, niet pas bij de eindmeting.
Hoe wij helpen met dunwandig spuitgieten
Bij Gebrema combineren we matrijzenbouw en spuitgieten onder één dak, wat ons in staat stelt dunwandige producten van ontwerp tot productie volledig te beheersen. We denken al in de ontwerpfase mee over wanddikte, materiaalkeuze en matrijsgeometrie, zodat je later in het proces geen onnodige problemen tegenkomt.
Wat wij concreet voor je doen:
- Ontwerp en bouw van spuitgietmatrijzen die specifiek zijn afgestemd op dunwandige toepassingen
- Materiaalselectie op basis van vloeibaarheid, mechanische eisen en duurzaamheidscriteria (inclusief Cradle to Cradle)
- Procesoptimalisatie met machines tot 600 ton sluitkracht voor stabiele, herhaalbare resultaten
- Kwaliteitscontrole met statistische procesbeheersing en maatcontrole gedurende de productie
- Ondersteuning bij prototyping en productontwikkeling voor nieuwe dunwandige producten
Wil je weten wat wij voor jouw dunwandige product kunnen betekenen? Neem contact met ons op en we bespreken samen de mogelijkheden.
Gerelateerde artikelen
- Hoe worden decoratieartikelen gemaakt met spuitgieten?
- Hoe worden meerdere caviteiten gesynchroniseerd in een spuitgietmal?
- Hoe worden metalen componenten vervangen door spuitgegoten kunststof?
- Hoe duurzaam is spuitgieten vergeleken met andere kunststofbewerkingen?
- Hoe worden PCB-behuizingen gemaakt met technisch spuitgieten?