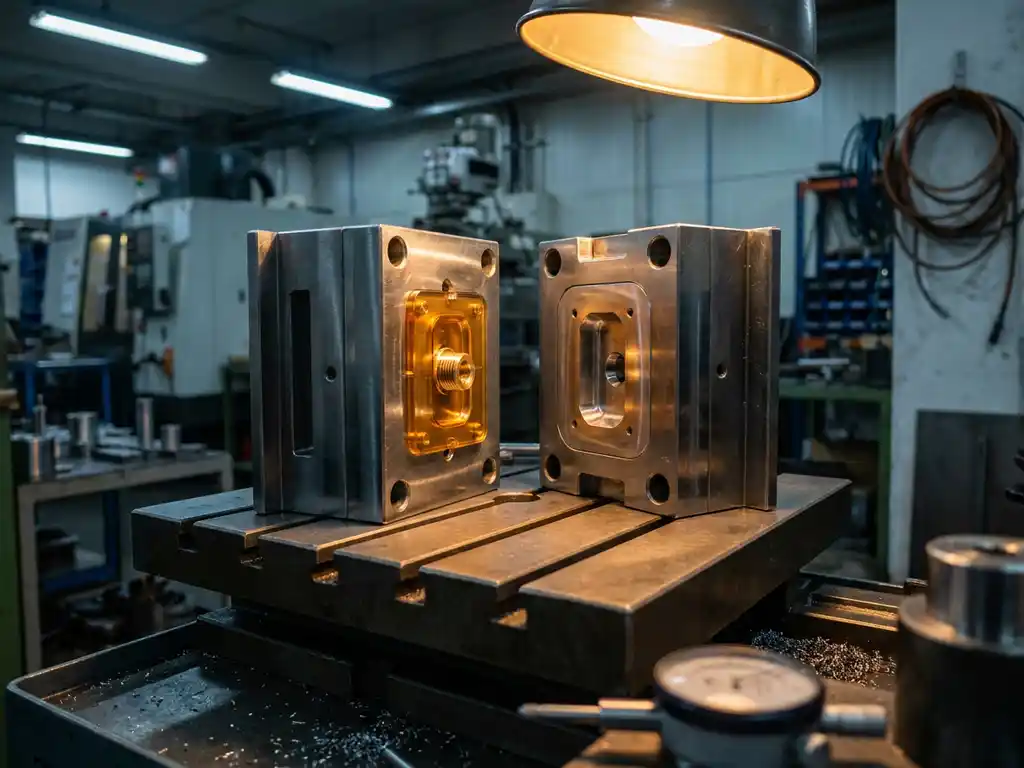
Insert moulding is een spuitgiettechniek waarbij een vooraf geplaatst onderdeel, zoals een metalen pen, draadelement of elektronische component, direct wordt omsloten door vloeibaar kunststof tijdens het spuitgietproces. Het resultaat is een geïntegreerd eindproduct waarbij kunststof en insert mechanisch met elkaar zijn verbonden. Dit maakt insert moulding fundamenteel anders dan standaard spuitgieten, waarbij uitsluitend kunststof wordt verwerkt. In dit artikel beantwoorden we de meest gestelde vragen over het insert moulding-proces, de toepassingen en wanneer het financieel aantrekkelijker is dan alternatieven.
Hoe werkt het insert moulding-proces stap voor stap?
Bij insert moulding wordt een insert, een vooraf gefabriceerd onderdeel van metaal, keramiek of een ander materiaal, in de spuitgietmatrijs geplaatst voordat het kunststof wordt ingespoten. Het vloeibare kunststof omsluit de insert volledig of gedeeltelijk, waarna het geheel afkoelt en uithardt tot één stevig product. De insert is daarna mechanisch verankerd in de kunststofstructuur.
Het proces verloopt in een aantal vaste stappen:
- Voorbereiding van de insert: De insert wordt gereinigd en soms voorverwarmd om een betere hechting met het kunststof te garanderen.
- Plaatsing in de matrijs: De insert wordt handmatig of via geautomatiseerde systemen in de spuitgietmatrijs gepositioneerd en gefixeerd.
- Injectie van kunststof: Vloeibaar kunststof wordt onder hoge druk in de matrijs gespoten en omsluit de insert.
- Afkoelen en uitharden: Het kunststof koelt af en hecht zich aan de insert.
- Uitwerpen en kwaliteitscontrole: Het eindproduct wordt uit de matrijs gehaald en gecontroleerd op maatvoering en verbinding.
De matrijs speelt hierbij een centrale rol. Een nauwkeurig matrijsontwerp zorgt ervoor dat de insert op de juiste positie blijft tijdens het inspuiten en dat het kunststof gelijkmatig verdeeld wordt. Dit vraagt om specifieke expertise in matrijzenbouw.
Welke materialen worden gebruikt als insert bij insert moulding?
De meest gebruikte inserts bij insert moulding zijn metalen onderdelen, met name messing, staal en aluminium. Messing is populair vanwege de goede bewerkbaarheid en corrosiebestendigheid. Naast metaal worden ook keramische componenten, glasvezels, andere kunststoffen en elektronische elementen zoals contactpinnen of sensoren als insert gebruikt.
De keuze voor het insertmateriaal hangt af van de functie die het onderdeel moet vervullen in het eindproduct:
- Metalen inserts: Worden ingezet voor schroefdraad, elektrische geleiding of structurele versterking.
- Elektronische componenten: Worden geïntegreerd in behuizingen voor apparatuur, sensoren of connectoren.
- Keramische inserts: Worden gebruikt waar hoge temperatuurbestendigheid of elektrische isolatie nodig is.
- Andere kunststoffen: Worden toegepast wanneer twee verschillende kunststofsoorten gecombineerd moeten worden in één product.
Het kunststof dat om de insert wordt gespoten, moet compatibel zijn met het insertmateriaal. Thermische uitzettingscoëfficiënten en hechteigenschappen spelen daarbij een belangrijke rol bij de materiaalkeuze.
Wat zijn de belangrijkste verschillen tussen insert moulding en standaard spuitgieten?
Het fundamentele verschil tussen insert moulding en standaard kunststof spuitgieten is dat bij insert moulding een niet-kunststof component wordt geïntegreerd in het product tijdens de productie, terwijl standaard spuitgieten uitsluitend kunststof verwerkt. Dit heeft directe gevolgen voor het productontwerp, de matrijscomplexiteit en de productiestappen.
De verschillen zijn concreet op de volgende punten:
- Materiaaldiversiteit: Standaard spuitgieten werkt met één of meerdere kunststofsoorten. Insert moulding combineert kunststof met andere materialen.
- Matrijscomplexiteit: Insert moulding vereist een matrijs die de insert nauwkeurig positioneert en fixeert, wat hogere eisen stelt aan het matrijsontwerp.
- Productiesnelheid: Het plaatsen van inserts voegt een processtap toe, wat de cyclustijd kan verlengen, tenzij dit geautomatiseerd is.
- Productstabiliteit: Insert moulding levert een sterkere verbinding op dan achteraf monteren, omdat de insert mechanisch is verankerd in de kunststofstructuur.
- Nabewerking: Bij standaard spuitgieten zijn soms extra assemblagestappen nodig om metalen onderdelen te bevestigen. Insert moulding elimineert die stap.
Wat is het verschil tussen insert moulding en overmoulding?
Het verschil tussen insert moulding en overmoulding zit in de aard van de insert en het doel van de techniek. Bij insert moulding wordt een niet-kunststof component omsloten door kunststof. Bij overmoulding wordt een al bestaand kunststof onderdeel, het substraat, bedekt met een tweede laag kunststof, vaak met andere eigenschappen zoals een zachter of grip-verbeterend materiaal.
Beide technieken integreren twee materialen in één productieproces, maar ze dienen verschillende doelen:
- Insert moulding combineert kunststof met metaal, keramiek of elektronica. Het doel is functionele integratie: sterkte, geleiding of schroefdraad toevoegen aan een kunststof product.
- Overmoulding combineert twee kunststofsoorten. Het doel is vaak ergonomisch of esthetisch: een zacht handgreepoppervlak toevoegen aan een hard kunststof behuizing, of twee kleuren integreren.
In de praktijk worden beide technieken soms gecombineerd of door elkaar gebruikt in productontwerp. De keuze hangt af van de gewenste functie van het eindproduct en de materiaaleigenschappen die nodig zijn.
Voor welke producten en sectoren is insert moulding het meest geschikt?
Insert moulding is het meest geschikt voor producten waarbij een stevige, duurzame verbinding tussen kunststof en een ander materiaal noodzakelijk is, en waarbij assemblage achteraf te arbeidsintensief of te onbetrouwbaar zou zijn. Denk aan producten met geïntegreerd schroefdraad, elektrische aansluitingen of structurele versterkingen.
De techniek wordt breed toegepast in de volgende sectoren:
- Bouw en installatietechniek: Componenten voor verwarmings-, ventilatie- en koelsystemen waarbij kunststof en metaal gecombineerd worden voor betrouwbare verbindingen.
- Elektronica en elektrotechniek: Connectoren, schakelaaronderdelen en sensorbehuizingen waarbij elektrische contactpunten worden geïntegreerd in kunststof.
- Medische hulpmiddelen: Instrumenten en apparatuur waarbij steriele, duurzame verbindingen tussen materialen nodig zijn.
- Automotive: Onderdelen waarbij metalen versterkingen of bevestigingspunten worden geïntegreerd in kunststof carrosserie- of motorcomponenten.
- Consumentenproducten: Gereedschappen, bevestigingselementen en huishoudelijke apparaten met geïntegreerde metalen scharnieren of draden.
Een gemeenschappelijk kenmerk in al deze sectoren is de behoefte aan een product dat meerdere materiaaleigenschappen combineert zonder extra assemblagestappen.
Wanneer is insert moulding kostenefficiënter dan nabewerking?
Insert moulding is kostenefficiënter dan nabewerking wanneer het volume hoog genoeg is om de hogere matrijsinvestering te compenseren, en wanneer de assemblagestap achteraf meer tijd en risico op fouten introduceert dan het geïntegreerde productieproces. Bij grote series levert insert moulding structureel lagere stukkosten op dan handmatig assembleren.
Nabewerking, zoals het inpersen of lijmen van inserts na het spuitgieten, heeft nadelen die bij hogere volumes zwaarder wegen:
- Extra arbeidstijd per product verhoogt de stukkosten.
- Handmatige plaatsing vergroot de kans op positiefouten en kwaliteitsvariatie.
- Lijm- of persverbindingen zijn mechanisch minder betrouwbaar dan een geïntegreerde verbinding.
Insert moulding vraagt een hogere initiële investering in matrijsontwerp en gereedschap. Bij lage volumes of prototyping kan nabewerking dan ook voordeliger zijn. Zodra de productie schaalbaar wordt en kwaliteitseisen strenger zijn, verschuift de balans richting insert moulding. De break-even ligt afhankelijk van productcomplexiteit en assemblagetijd, maar bij series van duizenden stuks per jaar is de keuze voor insert moulding doorgaans financieel te rechtvaardigen.
Hoe wij helpen met insert moulding en spuitgieten
Wij combineren jarenlange ervaring in spuitgieten met een eigen matrijzenmakerij en productontwikkelingsafdeling. Dat stelt ons in staat om insert moulding-projecten van begin tot eind te begeleiden, van ontwerp tot serieproductie. Concreet bieden wij:
- Advies bij productontwerp, inclusief de keuze tussen insert moulding, overmoulding of standaard spuitgieten
- Matrijzenbouw in eigen beheer, afgestemd op nauwkeurige insertpositionering
- Spuitgietproductie met machines tot 600 ton sluitkracht voor kleine en grote producten
- Kwaliteitscontrole en logistieke aansluiting op jouw productieproces of voorraadbeheer
- Duurzame productie volgens Cradle to Cradle-normen
Of je nu een bestaand product wilt optimaliseren of een nieuw component wilt ontwikkelen, wij denken actief mee over de meest efficiënte en kwalitatieve oplossing. Neem contact met ons op en vertel ons over jouw project, dan kijken we samen wat de beste aanpak is.